表面更光滑、更明亮
粗糙的峰首先溶解,因此加工表面无需任何抛光轮即可变得更光滑、更明亮。

机加工不锈钢看起来很干净,但仍然带有抛光轮无法达到的微毛刺和粗糙峰。在电解质浴中,电解抛光首先溶解这些高点,从而留下更光滑、更明亮的表面。 Profab Machine 为 304 和 316L 零件提供不锈钢电解抛光,并可根据要求提供钝化。
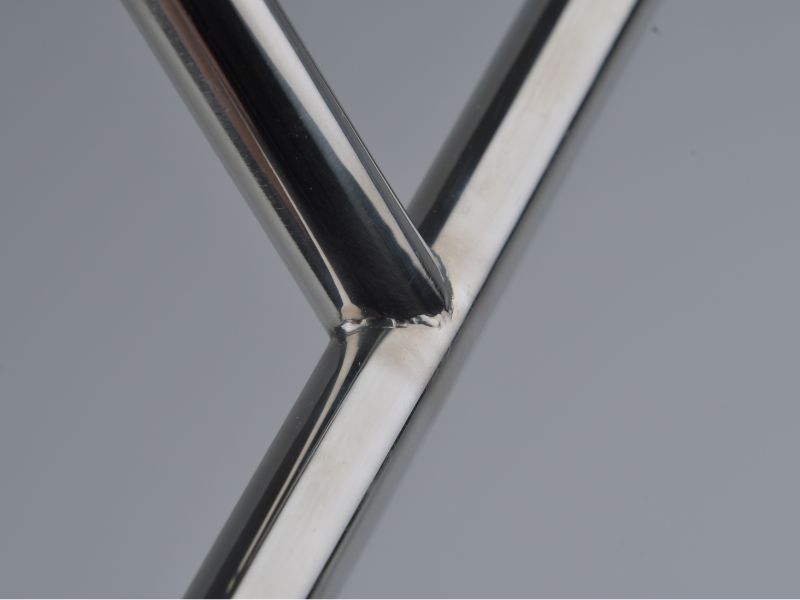
不锈钢电解抛光是一种电化学抛光,可溶解零件表面的薄层并首先去除微观高点。
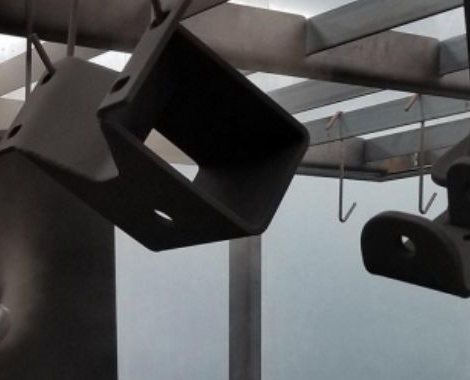
该部件悬挂在架子上,作为酸性电解液中的阳极,直流电流流向阴极。金属离开零件的表面。电流集中在峰和毛刺上,因此它们比谷和表面溶解得更快。
仅去除一薄层,其量取决于浴液、时间和起始表面。其结果是光滑、明亮,表面没有金属污迹和磨料残留。它还留下富铬表面,这是不锈钢所依赖的钝化层。
饰面适合 304 和 316L。 303 等易加工材质不太适合,因为它们的硫夹杂物会在镀液中形成凹坑,因此在报价时请注明材质等级。
电解抛光可平滑和增亮加工表面,并软化微毛刺。最后一张卡片列出了它没有解决的问题。
粗糙的峰首先溶解,因此加工表面无需任何抛光轮即可变得更光滑、更明亮。
机械加工或切割留下的细毛刺在其尖端溶解。锋利的边缘稍微变圆,较大的毛刺仍需要先去除。
Current 可找到抛光轮无法触及的凹槽、交叉孔和弯曲形状。深盲孔和窄孔的电流较小,因此请在图纸上进行标记。
该浴去除金属而不是推动它。表面不会被摩擦任何东西,也不会留下任何砂砾或化合物。
残留的表面富含铬,这是不锈钢保护层背后的元素。可根据要求进行钝化。
电解抛光不能去除较深的划痕、凹痕或焊接缺陷,也不能使粗糙的零件变亮。终点跟随起始表面。
电解抛光是一种通过溶解金属来平滑金属的表面处理,而镜面抛光会磨损金属,钝化只能清洁金属,而喷砂则使其变得粗糙。
| 完成 | 制作方法 | 表面外观 | 最适合 | 观看 |
|---|---|---|---|---|
| 电解抛光 | 电化学:浴溶解薄的表面层 | 光滑明亮,毛刺软化 | 加工后有凹口、交叉孔、细毛刺的零件 | 留下深划痕和焊接缺陷 |
| 镜面抛光 | 机械:分级磨料,然后用化合物抛光 | 平面且高反射 | 可见硬件和装饰面 | 需要可触及的表面,并且可能会在表面留下磨料 |
| 钝化 | 化学:酸处理去除游离铁 | 不变 | 加工后恢复防护面 | 不能平滑、增亮或去除毛刺 |
| 喷砂 | 空气流中的玻璃或陶瓷珠 | 均匀哑光,无方向 | 隐藏处理标记和工具线 | 外观更暗淡,更容易沾污 |
电解抛光通常在机加工和机械精加工后进行,随后可以进行钝化。在图纸上注明每个完成情况,以便引用每个步骤。
电流、机架和控制决定结果,每一项都显示在零件的绘制和引用方式中。
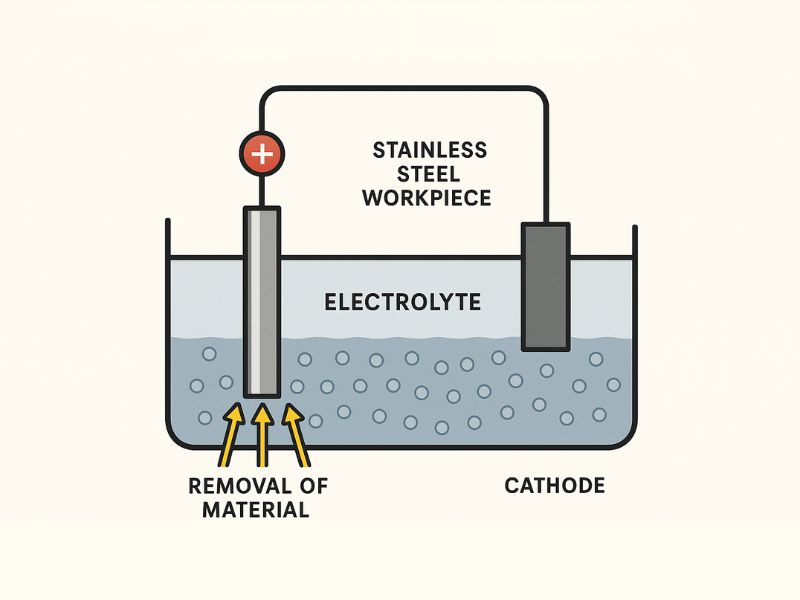
该部件位于阴极对面的电解质中,电流在它们之间通过。金属离开零件表面,因此不添加涂层。
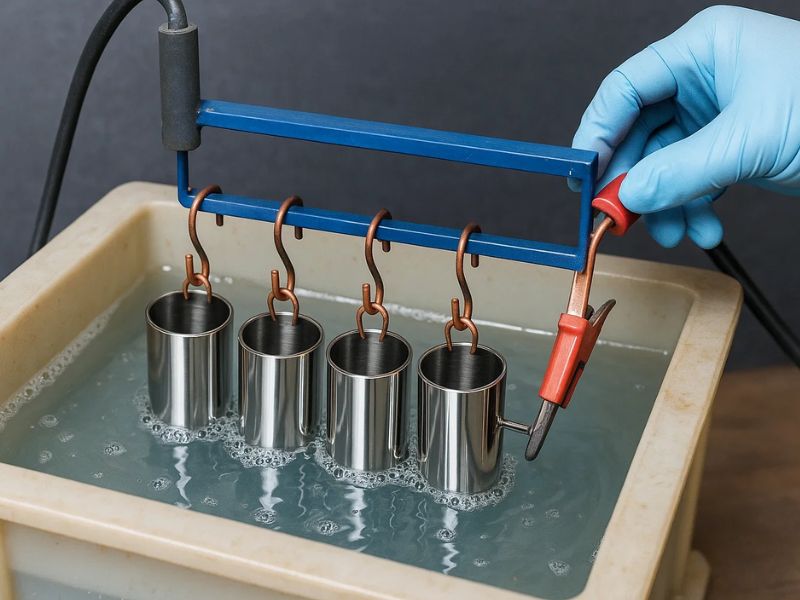
零件悬挂在承载电流的接触钩上。每个钩子都会留下一个小的未抛光的接触标记,因此图纸应标明可接受标记的位置。
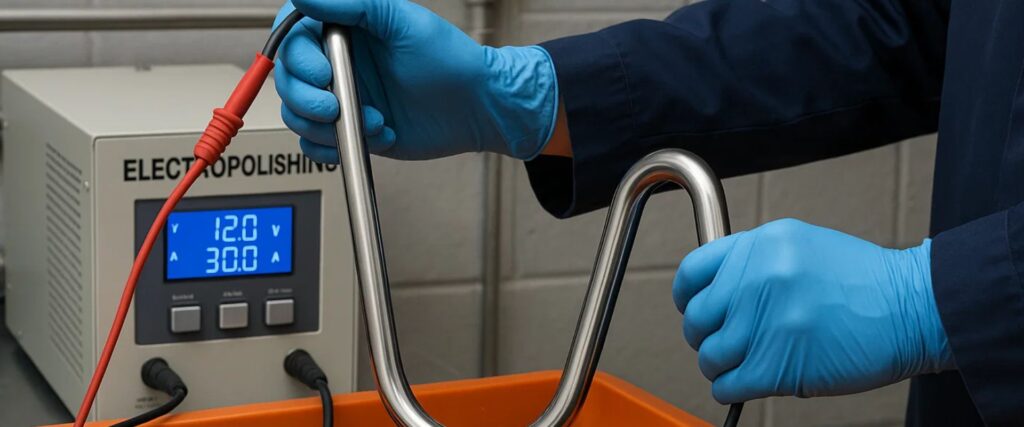
当前、槽液温度和时间设置去除量以及表面的亮度。薄壁和细边需要较轻的处理。
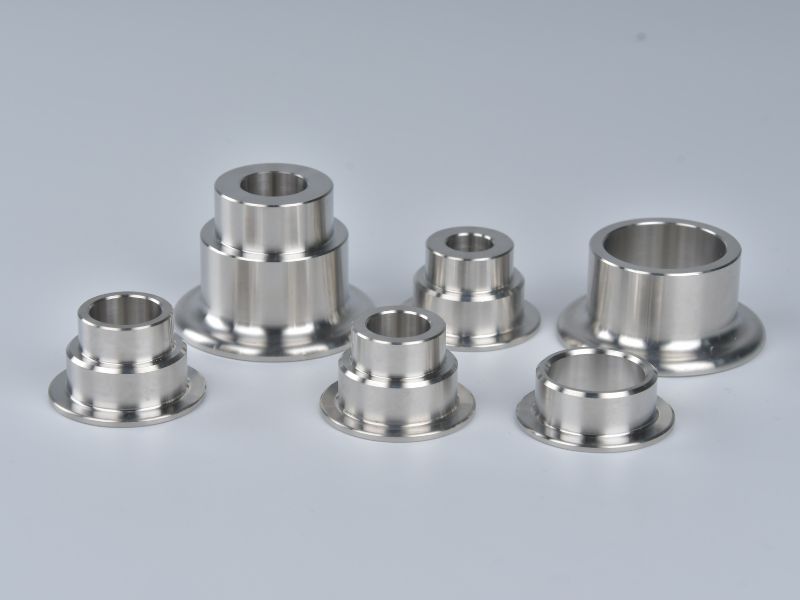
零件在镀液后进行漂洗和干燥,并可根据要求进行钝化。略微圆润的边缘和架痕属于正常现象。
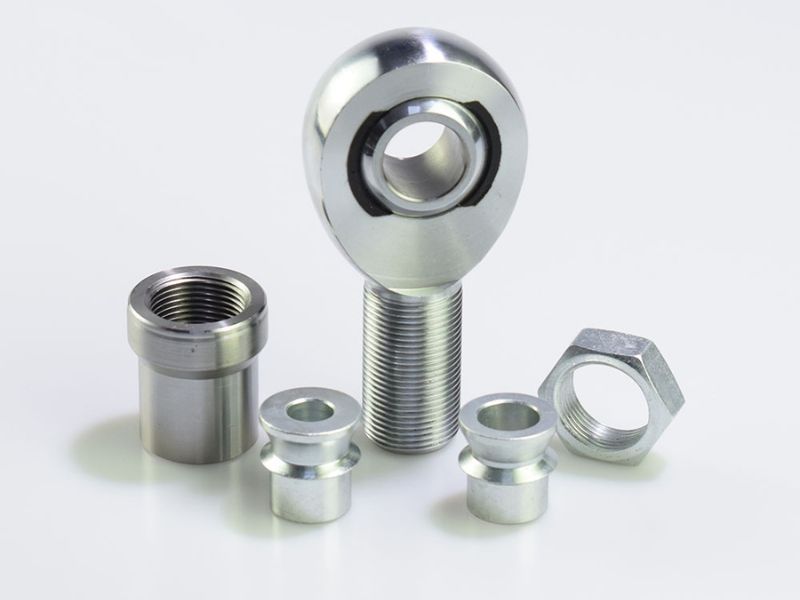
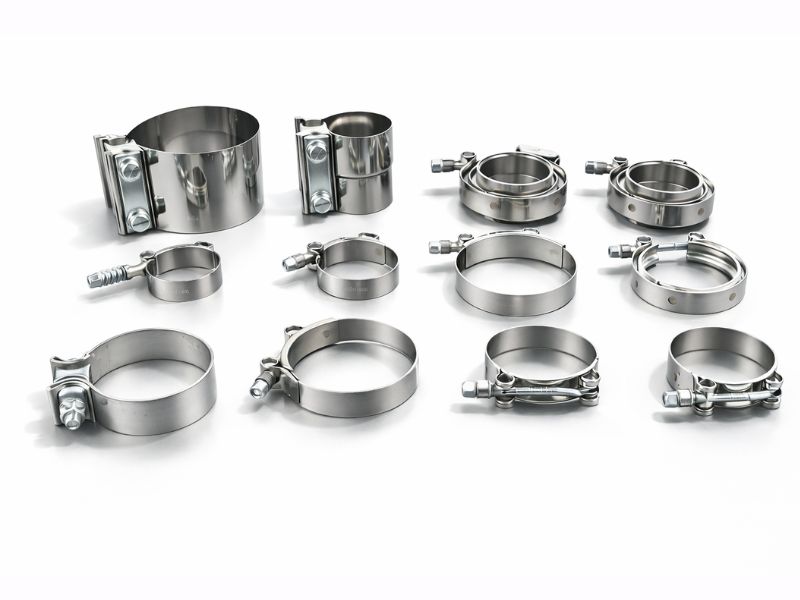
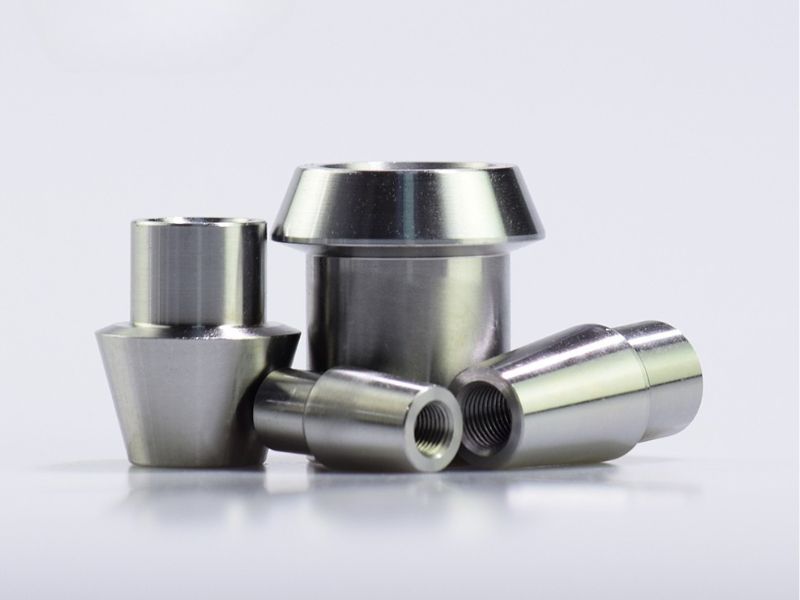
不锈钢 杆端关节轴承、夹具、配件和机加工硬件在细毛刺或凹槽很重要时,或者当零件潮湿或海上使用时,会进行电解抛光。
浴缸完成其到达的每个表面,因此图纸决定哪些表面重要以及机架可能接触的位置。
在图纸上用电抛光写出牌号,并标记可见面。槽液沿着起始表面移动,因此平滑的加工可产生更明亮的结果。
焊珠、飞溅和热色抛光的速率与母材不同。洗澡前将它们磨光滑,以便它们融合在一起。
接触点未抛光,可打标。命名一个点,例如内螺纹、端面或隐藏曲面。
气体和溶液必须移入和移出空心。封闭的空腔或深盲孔的抛光效果很差,因此在设计允许的情况下添加通风孔或排水孔。
螺纹、压配合和密封面可以被遮盖以保持其尺寸。列出每一项,因为掩蔽会增加小部件的工作量和成本。
从每个暴露的表面和锋利的边缘稍微变圆去除薄层。说明公差特征是否在完成后被掩盖或测量。
电解抛光在最后一次切割和最后一次焊接之后进行,每个步骤都标有发生的位置。
在零件报价之前,工程师会阅读饰面注释、等级、可见面以及机架和遮蔽点。
零件被加工成具有光滑表面和可见边缘小半径的尺寸,因为浴槽遵循其起始表面。
零件挂在电解槽中的架子上,电流溶解高点,直到表面光滑、明亮。
溶液被冲洗掉,部件被干燥,这样光亮的表面上就不会残留任何残留物或水斑。
当图纸需要时,钝化步骤可以在镀液之后进行。
零件返回工厂并根据图纸进行检查,然后包装以保护成品表面。
这六个项目让工程师可以在报价前规划机架、掩蔽和钝化。
然后,报价列出了完成的面、遮罩的特征、机架点以及随后的每个步骤。
买家在第一次订购之前通常会询问它修复了什么、移除了多少以及零件需要什么。
使表面光滑并增亮。该部件作为阳极放置在电解质浴中,电流溶解薄薄的表面层,并且首先出现高点。微毛刺和粗糙度峰值缩小,表面富铬。它不添加涂层。
非常薄的层,通常只有一毫米的一小部分,由浴液、时间和起始表面决定。对于大多数零件来说,这种变化可以忽略不计,但需要注意孔或薄壁的严格公差。在图纸上标记这些特征,以便计划移除。
否。 电解抛光可产生精细的粗糙度和毛刺,而不是深划痕、凹痕或不良焊缝。一旦表面变亮,这些标记就会保留下来,甚至看起来会更清晰。在沐浴前将焊缝打磨光滑并去除较深的痕迹,如果您对表面不确定,请发送照片。
镜面抛光是机械抛光,电解抛光是电化学抛光。抛光轮会用砂砾和化合物磨损表面,从而弄脏金属并留下磨料。相反,浴会溶解它,因此不会发生接触,并且它会到达轮子无法到达的凹槽。镜面抛光使外观更平坦、更反光。
号钝化是一种化学处理,去除游离铁并保持表面形状不变,因此不会光滑或变亮。电解抛光以电化学方式去除薄层并留下富铬表面。可根据要求进行钝化。命名图纸上的每个饰面,以便引用两者。
304 和 316L 响应良好。 303 等易加工材质不太适合,因为有助于加工的硫夹杂物会在镀液中受到侵蚀,并可能留下凹坑。报价时注明等级。铸造零件和混合材料组件抛光不均匀,因此请告诉我们该零件是否属于其中之一。
是的。机架必须接触部件才能承载电流,并且该接触点未抛光并且可能会出现小痕迹。告诉我们哪里可以接受标记,例如螺纹内部、端面或不可见表面,然后将零件放置在那里。
是的。浴槽沿着其起始表面流动,因此平滑的加工可提供更明亮的结果,并且重型工具痕迹仍然可见。焊道应打磨光滑,锋利的边缘应具有较小的半径,封闭的空心需要排气孔或排水孔,以便气体和溶液可以移动。