
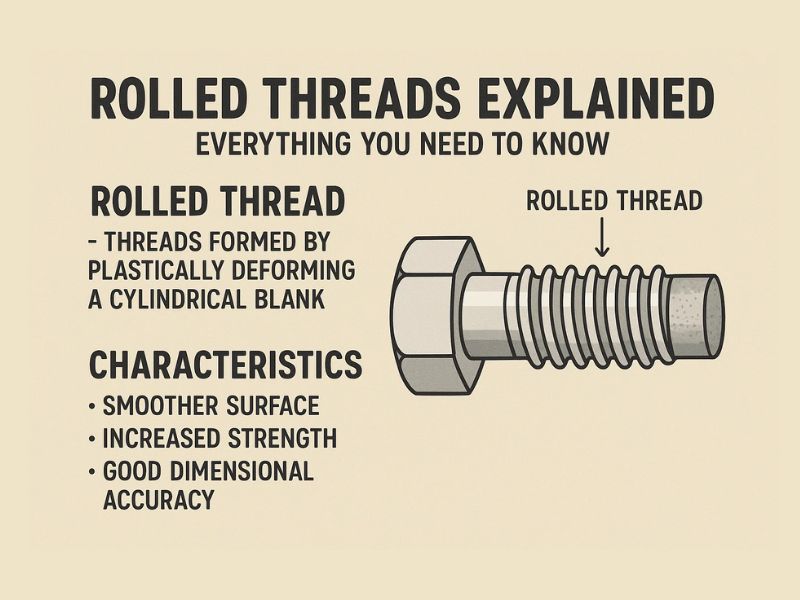
滚压螺纹是通过将硬化模具压入金属杆而不是切削螺纹形状来形成的。金属晶粒沿着螺纹形状流动而不是被切断,这是滚压螺纹具有过切螺纹的强度和疲劳优势的来源之一,同时表面上还存在滚压应力。以下是该过程的工作原理、它实际上能为您带来什么,以及何时切割仍然是更好的选择。
滚压螺纹概述
什么是滚压螺纹
硬化模具压在金属杆上并沿其滚动,通过塑性变形而不是材料去除来塑造螺纹形状。因为没有金属被切掉,所以沿着原始杆长度的晶粒结构继续沿着螺纹轮廓流动,而不是在每次切割时被中断。
螺纹滚压是根据多种 UK/ISO 螺纹形式标准生产螺纹的一种方法,其中:
- BS 3643:ISO 公制螺纹
- BS 4827:ISO 微型螺纹
- BS 21:管子和配件的管螺纹
为什么选择滚压螺纹
滚压使表面层受到压缩,残余压应力使滚压螺纹比切削螺纹具有疲劳优势,裂纹必须克服压应力才能扩展。滚压螺纹出现在整个不锈钢部件中:杆端关节轴承、球形关节、螺纹杆,任何重复负载循环使疲劳寿命成为限制因素的地方。
螺纹滚压工艺
螺纹滚压的工作原理
该过程从选择正确的材料并将其形成直棒材开始。然后,滚丝机将螺纹成型到每根杆上,然后进行矫直和表面精加工,然后切割成最终长度。每根杆在发货前都会经过检查。其结果是螺纹在运行过程中精确且可重复,这对于尺寸一致性必不可少的汽车和航空航天工作至关重要。
工具和机器
不同的轧制设备适合不同的生产需求:
- 行星滚丝机:毛坯在旋转圆模和固定弯段模之间滚动,适合大批量生产
- 旋转式滚丝机:与行星机功能相似,用于类似工作
- 进给滚压机:用于短螺纹的圆模,适用于大批量生产
- 贯通式滚压机:在一次连续加工中形成长螺纹,最适合简单的型材
材料适用性
钢合金、不锈钢、钛、黄铜、青铜、铝和高温合金都可以很好地滚动,因为该过程需要一种能够塑性变形而不开裂的材料。不锈钢特别适合食品、医疗和船舶零件,在这些零件中,耐腐蚀性与螺纹强度一样重要。
滚压螺纹:强度案例
强度和耐用性
轴向进给螺纹滚压研究报告称,与未成形材料相比,估计屈服强度最大提高了约 41%,螺纹根部硬度最大提高了 39%,这与滚压过程产生的晶粒细化有关。产生这种强度增益的冷加工也会使表面硬化,这就是为什么滚压螺纹在重复使用时比相同标称尺寸的切削螺纹保持得更好的部分原因。
抗疲劳
疲劳性能是滚压螺纹和切削螺纹之间的差异在测试中表现得最明显的地方:
- 滚压螺纹在破坏性疲劳测试中的失败率低于相同规格的切削螺纹
- 冷加工和滚压产生的残余压缩应力提高了螺纹的强度和疲劳强度
- 航空航天紧固件通常使用滚压螺纹来实现这种疲劳优势
对于螺纹故障是安全问题的应用,这就是滚压螺纹是通常选择的原因。
速度和成本
螺纹滚压一次形成螺纹;切割通常需要多次走刀才能达到相同的成品轮廓。这直接转化为产量:滚压的运行速度比切割快十倍,每个零件的材料浪费更少。经济上最明显地有利于批量生产,数千件的生产运行是每个零件成本优势最大的地方。
表面处理
滚压在形成螺纹时抛光表面,产生比切削留下的表面更光滑的光洁度:
| 螺纹类型 | 表面粗糙度(微英寸Ra) |
|---|---|
| 轧制 | 32 或更少 |
| 剪切 | 很少小于 63 |
更光滑的螺纹表面意味着使用中的摩擦更小,紧固件的使用寿命中的磨损也更少。
滚压螺纹的应用
模具材料
模具材料选择取决于产量和精度要求:
| 材料 | 优点 | 应用程序 |
|---|---|---|
| 硬质合金(钨) | 非常坚韧,磨损慢,精度高 | 重型紧固件、航空航天零件、特殊螺纹 |
| DC53 钢 | 坚韧、耐磨、易成型 | 大批量标准紧固件 |
| 高速钢 (HSS) | 经济、耐热、应用广泛 | 中小批量通用模具 |
行业用途
滚压螺纹很常见,只要紧固件在重复应力下的可靠性很重要:汽车、船舶、医疗和工业设备都依赖滚压提供的超切削螺纹的疲劳寿命优势。
何时不使用滚压螺纹
滚动并不是普遍正确的选择。模具设置成本和交货时间比切割要高,这对于小批量生产很重要,因为批量永远不会高到足以收回成本。滚丝机对螺纹长度和直径也有实际限制,并不是每种材料都能干净地变形而不会开裂,如果强行通过该过程,有些材料会损坏工具或产生不一致的螺纹。
滚压螺纹与切削螺纹
过程差异
| 功能 | 滚压螺纹 | 切削螺纹 |
|---|---|---|
| 形成方法 | 使用硬化模具冷成型 | 使用切削刀具去除材料 |
| 结构影响 | 谷物流继续通过线程 | 在每个螺纹根处切割颗粒流 |
| 精密 | 无工具痕迹;各部分一致 | 可按需加工任何直径或节距 |
| 安装流畅度 | 成型过程更平滑 | 可以从工具痕迹进行粗加工 |
| 抗损伤 | 更耐疲劳和损坏 | 由于谷物流动中断而阻力较小 |
性能比较
性能差距背后的机制很简单:轧制保持晶粒结构连续并使表面处于压缩状态,这两者都可以抵抗裂纹的萌生。切削中断了螺纹根部的晶粒流动,为重复载荷下的疲劳裂纹创造了自然起点。在具有实际循环应力的应用中,切削螺纹比相同标称规格的滚制螺纹更容易发生故障。
结论
滚压螺纹在强度、疲劳寿命、表面光洁度和每个零件的批量成本方面获胜,所有这些都是因为该工艺形成螺纹而不是切削螺纹。对于小批量生产、轧制设备范围之外的超大零件以及变形不干净的材料,切割仍然占有一席之地。对于汽车、船舶或医疗服务中的不锈钢紧固件,滚压螺纹是一种常见的选择,这是有充分理由的。
Profab Machine使用适合应用的滚压工艺制造不锈钢螺纹部件,并进行检查支持。
常见问题
是什么使滚压螺纹比切削螺纹更坚固?
轧制使金属的晶粒结构沿着螺纹形状连续流动,而不是穿过它,从而提高强度和抗疲劳性。
是否可以对所有类型的金属使用滚压螺纹?
大多数延展性金属滚动良好,包括不锈钢、钛和铝。无法塑性变形而不开裂的脆性材料不适合该工艺。
如何检查滚压螺纹的质量?
螺纹环规和塞规验证尺寸和配合。在零件发货前,目视检查是否有裂纹和接缝。
对于大订单来说,滚压螺纹是否更具成本效益?
是的。单道次工艺和较低的材料浪费使每个零件的成本在批量生产时显着降低,这也是轧制经济性最好的地方。
哪些行业从滚压螺纹中获益最多?
汽车、船舶、医疗、航空航天等所有需要重复应力下紧固件可靠性和耐腐蚀性的领域。
