
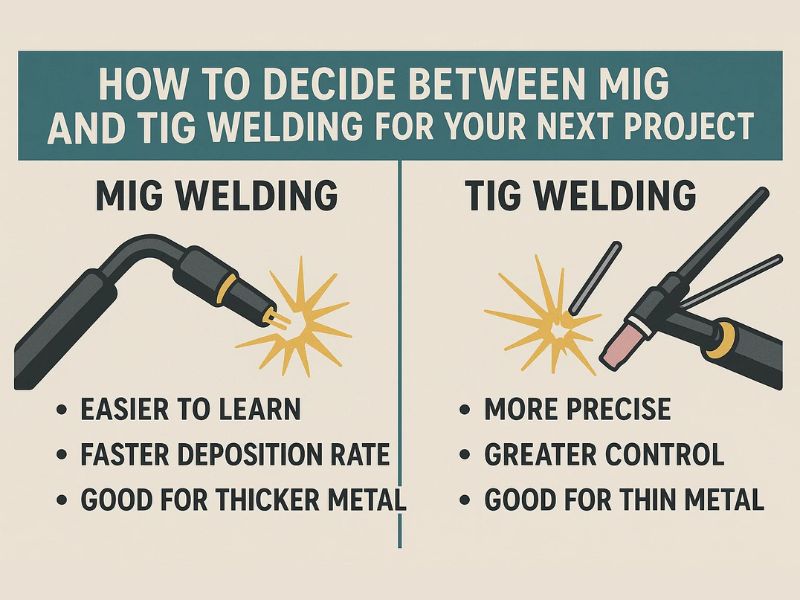
不锈钢焊接在 MIG 和 TIG 之间进行选择是一项工程和经济决策。您需要平衡生产速度与精度、初始成本与长期焊接质量,以及保护不锈钢耐腐蚀性免受过多热量输入影响的需要。 MIG 非常适合在较厚的材料上进行大批量的结构制造。对于关键、高纯度或高度可见的工作,TIG 是首选,而且通常是强制性的选择。
什么是 MIG 焊接
MIG 设备很简单:电源、送丝装置、焊枪和保护气源。焊丝是消耗品,作为填充物熔化到焊缝中。大多数不锈钢 MIG 焊接都使用直流电极正极 (DCEP),这可以保持电弧稳定并促进足够的熔深。
MIG 的工作原理
当您沿着接缝引导电极丝时,电极丝会自动穿过焊枪,熔化并熔合接头。由于操作员只需控制喷枪运动,而无需手动喂入填料,因此 MIG 相对容易学习,非常适合大型项目和较厚的材料。
什么是 TIG 焊接
TIG 设备包括电源、带有非消耗性钨电极的焊炬和保护气体;使用填充棒时,它是一种单独的消耗品。 TIG 焊机通常提供交流和直流输出,但不锈钢焊接通常使用直流电极负极 (DCEN),将热量集中在工件上以实现适当的熔透。水冷割炬通常用于高电流或持续 TIG 工作,以防止过热。
TIG 的工作原理
操作员用一只手控制焊枪,用另一只手送入填充棒,这种双手操作可以比 MIG 更精细地控制焊接。这种控制使得 TIG 成为薄材料和需要干净、精确表面处理的工作的正确选择,但代价是学习曲线更陡。
MIG 与 TIG 焊接
技能和学习曲线
TIG 需要真正的协调性和手动灵巧性,一只手握住割炬,另一只手送入填充棒,掌握它需要大量的练习。 MIG 被广泛认为更容易学习,有时被称为焊接的“热胶枪”,因为初学者可以通过其半自动送丝机快速生产出可用的焊道。
焊接强度和熔深
TIG 的聚焦电弧可实现精确、可控的熔合,并且缺陷率总体较低,这就是为什么它在关键应用中被认为具有优越的接头完整性。 MIG 仍然可以产生坚固、耐用的焊缝,特别是在进行适当的接头准备(如 V 形槽)的情况下,但熔深取决于过渡模式:喷射过渡穿透较深,而短路过渡运行温度较低,熔深有限。当焊接完整性是首要要求时,TIG 的控制优势使其成为默认选择。
速度和效率
MIG 的速度要快得多。 TIG 的手动填料送料和细致的技术使沉积率保持较低,手工每小时大约 0.3 至 2 公斤,这使得它对于长时间连续焊接或大批量生产来说是不经济的。 MIG 的连续送丝速度通常约为每小时 1.5 至 7 公斤,比手动 TIG 快数倍,使其成为大批量制造和长焊缝的明确选择。
焊接质量和表面处理
TIG 焊缝被广泛认为比不锈钢上的 MIG 焊缝更干净,如果做得好,热控制更严格,缺陷更少。焊接强度主要取决于填料、接头设计和程序,而不仅仅取决于工艺。 MIG 焊缝对于大多数结构工作来说足够坚固,但相比之下通常显示出更宽的热影响区和更粗糙的表面。当外观和焊接完整性都很重要时,TIG 是标准选择。
材料厚度
- TIG 强烈首选:对于非常薄的材料(0.5–1.5 mm),TIG 是通常的选择。标准MIG在此厚度下的热输入很容易导致烧穿,导致返工或报废,而脉冲MIG更难控制。
- TIG 首选:对于典型外壳 (1.5–3 mm),TIG 因其热控制和较低的变形风险而仍然是首选。
- 任一过程:对于 3–6 mm 材料,两种工艺均有效;选择归结为速度与美观。
- MIG 首选:对于 6 毫米及更厚的结构部件,MIG 的速度和沉积速率可以在更少的通道中填充接头,而 TIG 需要更多的通道和更多的总时间。
视觉美学与后处理
TIG 是成品外观很重要的明确选择:干净、均匀、低飞溅的焊缝,具有标志性的“一角硬币堆叠”轮廓,通常只需要轻微抛光即可去除轻微的热色调。不锈钢上的 MIG 焊缝往往看起来更粗糙,更高的热输入导致更多的飞溅和更多的变色,这通常意味着打磨、化学清洁和重新钝化以恢复外观和耐腐蚀性,增加了时间和成本,并可能影响严格的尺寸公差。
应用程序
航空航天和关键高纯度应用
对于航空航天工作,TIG 是主导的、经常被强制执行的进程。对于发动机零件等部件来说,完美的焊接、最小的缺陷和对热影响区的严格控制并不是可有可无的,而 TIG 能够修复微小缺陷而不是报废昂贵的零件,这在质量案例之上增加了真正的经济优势。
结构和工业制造
对于框架、压力容器和重型机械,MIG 是首选工艺,因为速度和沉积速率比表面光洁度更重要,尤其是当焊缝最终隐藏或涂层时。脉冲 MIG 弥补了这一差异,为仍需要更清洁表面处理的中批量生产提供了比标准 MIG 更好的焊接质量。
食品饮料、医疗卫生焊接
TIG 是食品、饮料行业卫生焊接标准,医疗设备。其精确的热控制有助于限制碳化铬沉淀,从而损害焊缝处的耐腐蚀性,特别是与 ZXQTERMQTXQZX 等低碳牌号搭配使用时,其清洁、低飞溅的表面处理避免了表面不规则性,避免了暴露于严酷清洁化学品和持续卫生要求的设备中陷入污染物的情况。
建筑和美学项目
对于栏杆、台面和雕塑作品来说,成品外观才是重点,TIG 干净、无飞溅的焊缝和“堆叠的硬币”外观值得花费额外的时间来生产。
结论
用于不锈钢的 MIG 和 TIG 之间的选择归结为权衡 MIG 的吞吐量与 TIG 的精度和成品质量。使用 TIG 进行关键、卫生、薄材料或视觉要求高的工作;使用 MIG 进行大批量结构制造,其中速度比完成更重要。大多数商店最终都需要两者。
在Profab Machine,我们的认证焊工在这两种工艺中工作,并将技术与不锈钢等级和应用相匹配,因此您的项目获得其实际需要的完整性、美观性和耐用性。联系方式Profab Machine获取您下一个不锈钢焊接项目的报价。
常见问题
TIG焊接和MIG焊接的主要区别是什么?
TIG 使用钨电极,让您能够更好地控制精确、干净的焊接。 MIG 使用连续送丝,对于大型项目运行速度更快。选择取决于速度还是精度对工作更重要。
焊接不锈钢哪种工艺更好?
这取决于应用程序。 TIG 提供更清洁、更可控的焊接,有助于保持耐腐蚀性。 MIG 工作速度更快,对于大型或不太明显的结构接头更实用。
哪种焊接方法对于初学者来说更容易?
MIG 通常更容易学习,因为焊丝自动送丝,操作员只需引导焊枪。 TIG需要更多练习,因为它需要同时控制割炬和送丝填充棒。
