
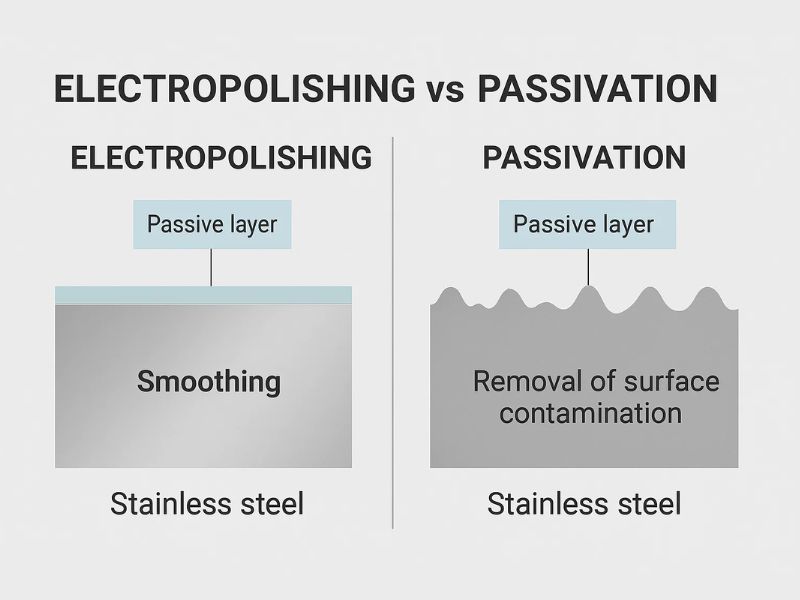
钝化可清除不锈钢零件表面的游离铁,同时保持其尺寸和表面纹理不变。电解抛光会溶解表面的一薄层金属,从而使表面光滑、软化毛刺并去除焊接变色,ASTM B912也将其视为一种独立的钝化方法。对于常规机加工零件,钝化通常已经足够。在以下情况下,电解抛光的额外成本是值得的:焊接件、砂轮无法触及的毛刺或凹槽,以及必须易于清洁的零件。两者通常只有在规范要求时才会一起指定。
钝化对不锈钢的作用
钝化是一种化学处理。零件经清洗后放入硝酸或柠檬酸槽中,溶解切削刀具、磨削介质和搬运过程残留在表面的游离铁。游离铁无法形成不锈钢所依赖的保护膜,因此会成为锈蚀的起点。
铁被去除并冲洗后,合金中的铬会与空气中的氧气反应,形成一层薄的氧化铬膜。最终得到的是富铬的洁净表面,其尺寸和纹理与处理前相同。该处理标准见ASTM A967,其中涵盖多种化学钝化工艺以及验证其效果的测试方法。
钝化也有明确的局限。它不去除基体金属,因此无法平滑表面、增加光泽或去除毛刺。它对热影响区中的焊接热氧化色和氧化皮无效,而且低铬低镍合金可能在酸槽中发生闪蚀(flash attack)。
电解抛光对不锈钢的作用
电解抛光是一种电化学过程。零件作为阳极挂在料架上,置于酸性电解液中,直流电使其表面金属溶解。电流集中在高点处,因此峰点和毛刺会先被溶解,表面随之变平。
只去除一薄层金属。已公布的去除量约为0.0001至0.003 inch,取决于槽液时间和零件情况。表面粗糙度(Ra)随之改善,最多可降低50%,典型改善幅度为25%至40%。改善效果取决于初始表面光洁度,对于原本已经很光滑的零件,效果会减弱。该工艺还能去除毛刺、微裂纹、热氧化色和氧化皮,并能处理抛光轮无法触及的凹槽、交叉孔和内部台阶。
在适当条件下,钝化会同时发生,因此ASTM B912的标题即为使用电解抛光的钝化标准。电解抛光后残留的表面富含铬且不含表面游离铁,因此经电解抛光的零件无需额外的钝化步骤即可获得钝化表面。
其局限同样源于材料的去除。深划痕、凹坑或焊接缺陷会保留下来,因为表面效果取决于起始表面。料架需接触每个零件以导通电流,并会留下小的接触痕。无法承受约0.0002 inch材料损失的零件可能不适合该工艺。
电解抛光与钝化并列对比
下表将两种工艺与决定图纸备注的各项要点进行了对比。成本主要取决于搬运方式:钝化采用料篮批量处理,而电解抛光需要为每个零件定制料架并进行过程控制。
| 要点 | 钝化 | 电解抛光 |
|---|---|---|
| 工作原理 | 酸槽,无电流 | 电解液槽,直流电 |
| 去除金属 | 无 | 薄薄一层,约0.0001至0.003 inch |
| 表面光洁度 | 不变 | 更光滑、更有光泽,粗糙起始表面的Ra最多降低50% |
| 毛刺和微裂纹 | 不去除 | 去除或软化 |
| 焊接热氧化色和氧化皮 | 无效 | 去除 |
| 表面游离铁 | 去除 | 去除 |
| 公差要求严格的特征 | 尺寸不变 | 剩余余量不足0.0002 inch的特征可能不适用 |
| 搬运与成本 | 料篮批量处理,大批量时单件成本较低 | 定制料架,单件成本通常较高,但若可替代单独的去毛刺和抛光工序,则成本会降低 |
| 标准 | ASTM A967 | ASTM B912 |
| 最适用于 | 常规机加工零件、公差严格的零件、大批量生产 | 焊接件、毛刺和凹槽、易清洁表面 |
何时钝化已足够
对于承受常规使用的不锈钢机加工零件,钝化是正确的默认选择。车削和铣削后,刀具残留的游离铁会附着在表面,短时间的酸处理即可将其去除,且不影响几何形状。
对于不允许尺寸变化的零件,钝化同样适用。螺纹、压装配合或公差严格的孔可保持尺寸不变,因为钝化不去除任何金属。在料篮中批量处理,对于大批量的杆端、垫片、夹具和接头而言是成本较低的选择,前提是零件没有焊接变色,且没有关键毛刺。
何时电解抛光值得其成本
焊接热氧化色是最明显的情况。钝化无法去除热影响区中变色的氧化皮,而电解抛光可以,因此带有可见焊缝的焊接框架、加工接头或支架组件都是适用对象。应先将焊缝磨平,因为电解抛光会平滑细微的粗糙度,但无法修复不良焊接。
第二种情况与几何形状有关。电解抛光无需机械接触即可工作,因此能处理抛光轮无法到达的交叉孔、内部台阶和曲面,且表面不残留磨料。第三种情况是可清洁性:较光滑的表面使污染物较难附着,这也是卫生要求高和湿式服务的零件需要电解抛光的原因。
代价在于按件处理。每个零件都需要在受控条件下装挂和处理,因此小批量的单件成本高于批量钝化的零件。应在上述三种原因之一适用时选用电解抛光,而不是作为通用表面处理。
不同不锈钢零件适用的表面处理
对于不锈钢杆端,值得处理的表面是本体和柄部,而孔和轴承座则保持机加工尺寸。钝化适用于常规情况。电解抛光适用于承受潮湿或海洋环境、需要更光滑本体的杆端,此时孔应被遮蔽或保持机加工状态。
成形和切割的零件,如不锈钢夹具,会带有切割和成形产生的细小毛刺,焊接夹具框架则会有热氧化色。电解抛光可同时处理这两种情况,当螺纹配合重要时应遮蔽螺纹。无焊缝且无可见毛刺的普通夹具只需钝化。
车削加工的不锈钢管接头带有交叉孔和内部台阶,砂轮无法抛光这些位置。电解抛光比砂轮更易处理这些部位,不过深交叉孔的抛光均匀性较差,而且每个暴露面都会损失少量金属。密封面只有在遮蔽的情况下才能保持机加工尺寸,因此应注明需要遮蔽的面。
由定制CNC零件加工而成、带有大量小孔的支架和板件,遵循相同的逻辑:若毛刺很重要,则在最后一道切削后进行电解抛光;若不重要,则进行钝化。
哪种表面处理耐腐蚀性更好?
两者都能提高耐腐蚀性,其中电解抛光通常效果更好,因为它能去除嵌入的污染物,并留下光滑、富铬的表面。钝化使机加工零件达到所需的最低要求,即无游离铁的洁净表面。
任何表面处理都无法替代正确的材质牌号。在氯化物环境中,316L零件的表现优于任何表面处理的304零件,因此应先确定牌号,再用表面处理保护该牌号的性能。供应商宣称的"30 倍"等倍数来自供应商自己的测试样板,应将其视为参考方向,而非设计依据。
两者都需要吗?
通常不需要,具体取决于规范要求。ASTM B912将电解抛光视为钝化方法之一,因此按B912处理的零件已具有钝化表面。部分规范仍要求两者兼备,通常的顺序是先电解抛光,再钝化,以去除第一步暴露出的游离铁。
有两项行业标准可能要求两者兼备:半导体设备领域的SEMI,以及生物工艺和制药设备领域的ASME BPE。ASTM和SAE等标准通常允许采用任一工艺。若图纸引用了某项标准,请在选择工艺前先阅读其要求。若未引用任何标准,应根据零件需求选择,不要出于习惯而额外支付两道工序的费用。
如何检验钝化表面
ASTM B912列出了确认游离铁已去除的测试方法,这些方法源自ASTM A967,以及用于盐雾测试的ASTM B117。不锈钢零件常用其中四种方法。
- 水浸。将零件浸入蒸馏水中1小时,然后晾干1小时,重复十二个循环(共24小时)。出现红锈或污渍即为不合格。
- 湿热。将零件在湿度试验箱中、100%湿度和38°C条件下放置24小时。出现红锈或污渍即为不合格。
- 盐雾。将零件在经认可的盐雾试验箱中暴露至少2小时。出现红锈或污渍即为不合格。
- 硫酸铜。用酸化硫酸铜溶液擦拭表面,若出现铜色斑点,则表示仍残留游离铁。该测试不适用于马氏体400系不锈钢。
如果客户需要钝化证明,请在图纸上注明测试方法。测试可根据要求通过我们的生产网络安排,但并非每批产品的标准步骤。
选择前需要检查的事项
以下六项对零件和图纸的检查,将决定电解抛光能否达到预期效果。
- 公差。电解抛光会去除所有暴露表面的金属,因此有公差要求的特征必须留有余量或予以遮蔽。
- 材质牌号。300系和400系不锈钢处理效果良好。易切削牌号(如303)、铸件和混合材料组件则会抛光不均匀。
- 焊缝。在进槽前先将焊缝磨平,使其与母材平滑过渡。
- 凹腔。封闭的空腔或深盲孔抛光效果较差。在设计允许的情况下,可增设排气孔或排液孔。
- 料架接触点。料架接触处会留下小的痕迹。应指定可接受的位置,例如内螺纹或隐藏面。
- 起始表面。电解抛光沿用起始表面的形貌,因此光滑的机加工表面会获得更亮的效果,而明显的刀痕仍会保留。
如何在图纸上标注
在表面处理备注中同时注明工艺和标准,才能一次性正确报价。钝化应注明工艺并引用ASTM A967,如需特定的处理类型,则注明硝酸或柠檬酸。电解抛光应注明工艺并引用ASTM B912。然后补充会影响加工的细节:材质牌号、可见面、需遮蔽的特征、允许料架痕迹的位置,以及有公差的特征是否在表面处理后测量。
完整的备注示例如下:按ASTM B912电解抛光,316L,仅可见面,遮蔽M8螺纹,端面允许料架痕迹。如果两种表面处理都需要,请将每种工艺单独成行注明,以确保每道工序都有明确的报价。
结论
对于常规机加工零件、公差严格的零件和大批量生产,选择钝化。当焊缝、毛刺、凹槽或可清洁性决定最终效果时,选择电解抛光。只有在图纸上的标准要求时,才同时指定两者。
Profab Machine按图纸加工不锈钢零件,并提供不锈钢电解抛光和钝化服务作为表面处理。请发送附有材质牌号、表面处理备注和需保护特征的图纸,工程师会在报价前进行审核。
