
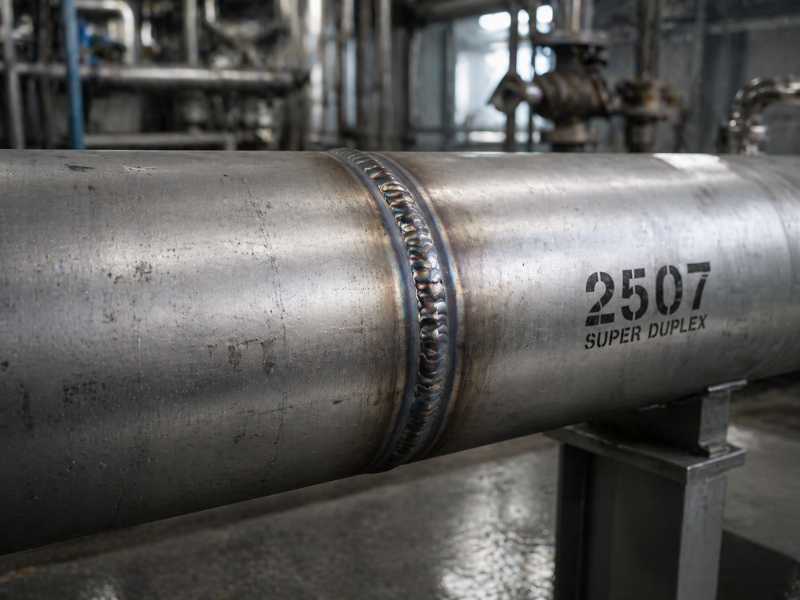
2507 超级双相接头通过了所有目视检查和染料渗透测试。焊缝看起来很干净。两个月后,在海水冷却系统中使用后,热影响区出现裂纹。失效模式为脆性断裂。根本原因是西格玛相,它是在多道焊接过程中形成的,当时没有人测量道间温度。
这种情况比应有的情况更常见。当制造商将 2507 视为更强大、更昂贵的 316L 时,就会发生这种情况。他们使用熟悉的设置,相信合金含量可以覆盖间隙,并假设该过程具有一定的内置容错性。但事实并非如此。
2507 与您焊接过的所有其他牌号有何不同
2507,也称为 UNS S32750、是一种超级双相不锈钢。其显微组织为双相,大约为50%铁素体和50%奥氏体。这种平衡使其抗点蚀当量值 (PREN) 为 40 或更高,远高于标准 2205 双相的典型值约 35,316L 的值约为 25。
这合金封装的原因是:25%铬、7%镍、4%钼、0.27%氮。这些元素使 2507 在腐蚀性环境中具有很强的抗氯化物点蚀、缝隙腐蚀和应力腐蚀开裂能力。问题在于,相同的元素,尤其是铬和钼,也会使西格玛相沉淀发生得比低合金钢种更快。
使用 2205,焊接窗口已经比奥氏体不锈钢更紧密。使用2507,它再次收紧。额外的热灵敏度是一个不小的调整。它改变了工作的控制方式。
下表比较了许多车间使用的三个等级的主要焊接限制:
| 参数 | 316L 奥氏体 | 2205 复式 | 2507 超级复式 |
|---|---|---|---|
| 最高层间温度 | 150°C | 150°C | 100°C |
| 热输入范围 (GTAW) | 灵活 | 0.5–2.5 kJ/mm | 0.5–1.5 kJ/mm |
| 填充金属 | ER316L | ER2209 | ER2594 |
| 需要反吹扫吗? | 推荐 | 必填 | 必填 |
| 保护气 | 纯氩气 | Ar + 2% N2 | Ar + 2% N2 |
| PREN | ~25 | ~35 | ≥40 |
| Sigma 阶段风险 | 低 | 中等 | 高 |
西格玛相问题:为什么缓慢冷却会破坏焊缝
西格玛相是一种由铁、铬和钼组成的金属间化合物。当2507在约600°C至1000°C的温度范围内停留太长时间时,它会从铁素体相中析出。降水峰值在850℃左右。
此时,铬和钼进入西格玛相。附近的材料被耗尽,因此它同时失去了耐腐蚀性和韧性。即使焊缝 HAZ 中西格玛的体积分数很小,也会导致夏比冲击能急剧下降,有时从超过 100 J 降至低于 20 J。
在两种焊接情况下风险最高。
冷却不足的多道焊:每个新通道都会重新加热之前的通道。如果在下一次扫描开始之前工件尚未冷却到 100°C 以下,则累积的热暴露会驱动 HAZ 进一步进入西格玛形成范围。
焊后缓慢冷却:厚截面和通风不良的工作区域可能会在焊池和 HAZ 通过危险范围时使它们长时间保持高温。对于重型部件,用空气或水强制冷却并不是额外的预防措施。它是焊接过程的一部分。
许多制造商低估的一点是反应速度。 2507中的Sigma相不需要长时间的高温浸泡。它可以在 850°C 的温度下在几分钟内开始成型。缓慢冷却不是缓冲。它为西格玛阶段提供了所需的时间。
一旦出现西格玛相,研磨将无法解决问题。缓解压力或任何低温治疗也不会。唯一真正的修正是在大约 1050–1100°C 下进行完全固溶退火,然后立即水淬。对于大多数成品焊接组件来说,这是不现实的。预防是唯一实际的答案。
2507 中的 Sigma 相形成:关键事实
- 温度范围:600°C 至 1000°C(峰值降水量约为 850°C)
- 可在峰值温度下几分钟内开始成型
- 影响:HAZ 和焊缝金属的韧性和耐腐蚀性严重丧失
- 预防:在此范围内快速冷却,严格层间温度限制
热输入和层间温度:运行作业的两个数字
对于 2507 GTAW,实际热输入范围为 0.5–1.5 kJ/mm。对于焊条电弧焊来说,范围更宽,但仍然受到控制。大多数制造标准指定 0.5–2.0 kJ/mm,下限与 GTAW 一样重要。
太低:冷却速度变得太快。 HAZ 中铁素体形成占据主导地位,铁素体重结构失去韧性和抗点蚀能力。在紧密的关节准备中,不完全融合也变得更容易。
过高:铁素体晶粒粗大。氮气从熔池中挥发。通过西格玛范围的冷却速度减慢。作为 2507 性能基础的铁素体/奥氏体平衡向另一个方向失控。
没有比这更安全的地方了。两种极端情况都会产生有缺陷的焊缝。工作是留在合格的程序窗口内,并确认每一次通过都停留在那里。
2507 的层间温度限制为 100°C。这不是指导。这是上限。在实际车间工作中,许多经验丰富的制造商使用 80°C 作为最高工作温度,以留出变化的空间。
正确测量温度
温度指示蜡笔 (Tempilstiks) 可以帮助进行粗略检查,但接触式温度计或热像仪可以提供更可靠的读数。在焊缝旁边的基材上进行测量,而不是在最后一个焊道的表面上进行测量。焊缝周围的 HAZ 是重要的区域。
在厚的多道焊缝中,层间温度下降的时间通常比人们预期的要长。在商店里,用戴手套的手来判断是违反程序的最简单的方法之一。测量需要十秒钟。修理或更换失败的焊缝的成本要高得多。
填充金属和保护气体:过度合金化策略
2507 的正确填充金属是 ER2594。不是 ER2209。不是 ER316L。不是上次工作留下的双相线。
ER2594 故意采用过度合金化:约 25% 铬、9% 镍、4% 钼和 0.25% 氮。额外的合金化是为了补偿焊接过程中发生的情况。氮气从熔池中挥发,冷却 HAZ 往往会形成比目标 50/50 平衡更多的铁素体。 ER2594 中较高的镍和氮含量有助于推动奥氏体重组回到成品焊接金属中的正确比例。
匹配等级的填料(例如 ER2507)可以在严格控制的实验室条件下工作,但它为生产中的工艺变化提供了较小的空间。对于制造工作,ER2594 是标准选择。
保护气和反吹
对于 2507 上的 GTAW,保护气体应为 98% Ar 和 2% N2。纯氩气是不够的。如果不添加氮,焊池就会失去氮,即使填充金属正确,HAZ 中的奥氏体形成也会受到抑制。
根通道的反吹是强制性的。使用 Ar + 2–5% N2 作为吹扫气体。 N2 超过 5% 会导致电弧不稳定和气孔。低于 2% 无法向池的根侧提供足够的氮。
吹扫必须在起弧前建立并维持直至根部焊道冷却至 100°C 以下。如果在焊接过程中存在吹扫泄漏或吹扫过早关闭,则应拒绝根部焊道。这不是稍后通过查看完成的焊缝来解决的问题。
2507 GTAW 的气体规格:
- 屏蔽:98% Ar + 2% N2
- 反吹:Ar + 2–5% N2
- 气体纯度:Ar 基均≥99.995%
- 吹扫正时:在起弧前确定,保持直至根部焊道冷却至 100°C 以下
验证焊接:视觉和 PT 无法告诉您的内容
对于 316L 或碳钢,目视检查和着色渗透测试涵盖了许多主要的焊接质量问题。对于 2507,他们很少提及最重要的故障模式。
表面看不到西格玛相。它不会发出任何视觉警告。焊缝可能看起来很完美,符合尺寸检查要求,但一旦进入氯化物服务,仍然会受到损害。
这些是对 2507 焊接至关重要的测试。
铁素体测量:使用校准的铁素体示波器或WRC-1992 图根据实际焊缝金属成分计算。读数低于 35% 表明奥氏体过多,应力腐蚀开裂敏感性升高。读数高于 65% 表明过度铁素体结构降低了韧性和抗冲击性。
ASTM A923 方法 C:按照 ASTM A923 进行的氯化铁腐蚀试验是检测双相不锈钢焊缝中有害金属间相的标准方法。方法 C 将焊接样本置于氯化铁溶液中一段规定的时间。高于可接受阈值的体重减轻证实了西格玛或卡相位的存在。对于双相和超级双相焊缝的关键服务应用,大多数工程标准都要求进行此测试。
夏比 V 型缺口冲击试验:关键应用所需,特别是海上平台、海底设备和低温服务。该测试测量焊缝和 HAZ 的实际韧性。如果形成了西格玛相,则冲击能将不符合验收标准。这种故障不会在目视检查、PT 或尺寸测量中显现出来。
焊后酸洗和钝化:如果表面残留热色调,即使是具有良好微观结构的正确焊接的 2507 接头也会表现不佳。焊道旁边的高温氧化区是贫铬区。酸洗可去除该层并恢复钝化氧化膜。对于进入氯化物服务的部件,包括海水系统和化学加工,酸洗不是装饰性的。它是实用的。随后用硝酸或柠檬酸溶液钝化以确认表面完全恢复。
保持正确的铁素体/奥氏体平衡是焊接双相钢种的核心挑战。超级双相钢种使这一挑战变得更加困难,因为金属间相沉淀得更快。
最常见的程序差距及其重要性
在认证审核和现场故障调查中,2507焊接规范中一次又一次地出现三个差距。
WPS 中未注明层间温度:“按要求控制”或“根据焊工判断”不是可衡量的要求。如果程序没有规定最高温度 100°C,则无法一致地执行或审核。
未指定吹扫气体成分:有时会在需要氮气混合吹扫的情况下列出纯氩气反吹扫。这种遗漏在技术上是错误的,无论其他参数控制得多么仔细,它都会使根部暴露在氮损失中。
填充金属牌号不受限制:用 ER2594 限定的 WPS 可能允许在某些过程限定解释下进行 ER2209 替换。这种替代对于 2507 生产焊缝来说是不可接受的,并且应在书面程序中明确禁止。
这些程序问题可以在不被注意的情况下通过作业前审查。通常只有在现场故障开始根本原因调查后,它们才会变得明显。发生这种情况时,焊接程序文件是首先检查的内容之一。
可靠的 2507 焊接程序从直接写入 WPS 的所有三个要求开始:规定的层间限制、混合氮气吹扫气体成分和等级限制的填充金属。
Profab Machine 为船舶、石油和天然气以及工业市场提供不同等级的不锈钢部件。我们提供2507等超级双相组件,包括法兰、结构连接器、定制加工配件和 OEM 组件。
