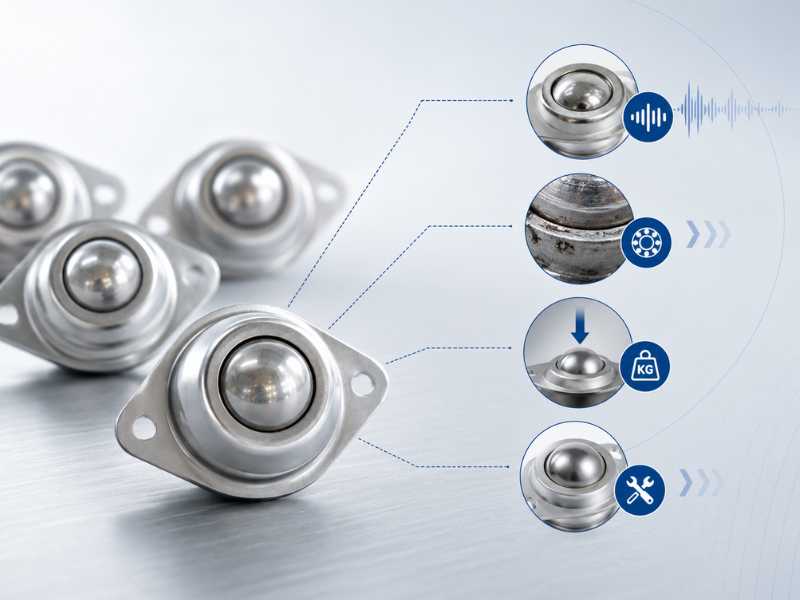
运行良好的 万向滚珠 安静,可以在各个方向自由移动,并承载额定负载,没有明显的变形或热量。当事情发生变化时,症状通常很明显:新的噪音、旋转中的粗糙点、感觉僵硬的装置或主球上明显的磨损。不太明显的是几个可能的原因中哪一个才是真正的原因。修复错误的问题,问题就会按相同的时间表返回。
本指南介绍了不锈钢 万向滚珠 最常见的故障模式、每种故障的原因以及正确的修复实际涉及的内容。
研磨或光栅噪声
运行期间发出磨擦声几乎总是意味着负载路径中某处存在金属与金属的接触。在 万向滚珠 中,主球由外壳内的较小支撑球床支撑。当内部滚珠座圈失去润滑或被磨料颗粒污染时,支撑滚珠会拖拽外壳表面,而不是干净地滚动。
修复取决于装置是否终身密封或可维修。大多数轻型和中型装置在工厂已密封,并非设计用于现场再润滑。如果密封装置开始磨削,内部润滑要么因热循环而干燥,要么被通过退化的防尘密封件进入的污染物所取代。更换是实际的答案。对于带有润滑脂嘴的重型设备,请使用适合您工作温度的新鲜润滑脂清洗外壳,直到旧润滑脂排出外壳,然后短暂运行设备并检查噪音是否消失。
在食品加工或制药环境中运行的不锈钢装置中,润滑剂的选择比标准工业应用中更重要。经过 NSF H1 认证的食品级润滑脂通常指定用于可能偶然接触食品的地方。这些环境中的标准工业润滑脂会产生污染风险,从而完全取代轴承故障问题。
磨削未得到足够重视的原因之一:安装碎片。如果在未清洁孔边缘的情况下将 万向滚珠 压入面板或工作台切口,则加工操作产生的金属碎屑和切屑会立即进入外壳。该装置从使用的第一个小时起就开始磨损。在压入任何单元之前,请清洁安装孔。
旋转特定点处发出咔嗒声或不规则噪音
在主球旋转的一致点重复而不是连续发出咔嗒声,表明存在局部表面缺陷。最常见的原因是主球上有一个平坦的点。
平点有两种形成方式。第一个是冲击损坏:重物从高处掉落到设备上,或者设备松散地放在桌子上时被叉车车轮碾压,都会使接触点处的球表面变形。第二种是储存期间或长时间停机期间的静态加载。如果装载的托盘在滚珠传送台上放置数周而不移动,则负载的重量会在每个主球的一个点上产生持续的接触应力。随着时间的推移,特别是如果负载接近或高于较软等级单元的额定值,该应力会产生轻微的变形。当设备再次开始移动时,平板每转就会穿过负载区一次,并产生重复的咔嗒声或重击声。
316L 不锈钢在退火状态下比硬化碳钢更软。当主球材料指定为 316L 不锈钢时,抗平点形成能力通常低于硬化 440C 或沉淀硬化 17-4PH。如果您的应用需要在滚珠传输台上进行长时间的固定负载存储,则滚珠材料规格比连续移动输送机应用中更重要。
扁平点无法自行修复。一旦形成,随着平面边缘产生应力集中,缺陷会随着每次旋转而轻微增大。正确的修复方法是更换单元。
僵硬或束缚旋转
如果一个单元抵抗一个方向的运动,或者比同一个表中的其他单元需要明显更大的推力,则要么存在污染问题,要么存在配合问题。
污染是生产环境中更常见的原因。机械加工、粉末涂料过度喷涂或食品残留物产生的细小颗粒会堆积在主球和外壳盖之间的间隙中。该材料起到制动器的作用。在冲洗环境中,高压水将碎屑压入外壳的速度比防尘密封件阻挡它的速度要快。解决方法是拆下装置,用适当的溶剂或水冲洗外壳,如果装置有润滑脂嘴,则重新润滑,然后重新安装。在反复发生这种情况的环境中,请改用带有排水孔的装置,以便冲洗液和碎屑排出而不是积聚。
贴合问题不太明显。 万向滚珠 压入或旋入安装面板。如果安装孔尺寸过小,外壳在压入时会轻微变形,从而扭曲内部滚珠座圈的几何形状并增加滚动阻力。主球仍然旋转,但摩擦力比设备规格预计的要大。按压前根据制造商的规格检查安装孔径。过盈量应足以保持装置免受拉拔负载的影响,但又不能过紧,以免将外壳壁压入滚珠座圈中。对于压入不锈钢面板的不锈钢装置,请在压入前在外壳 OD 上涂一层防粘薄膜。不锈钢对不锈钢的压配合在安装过程中可能会磨损,并且磨损的外壳表面会将不规则的应力传递到外壳壁上。
主球过早磨损
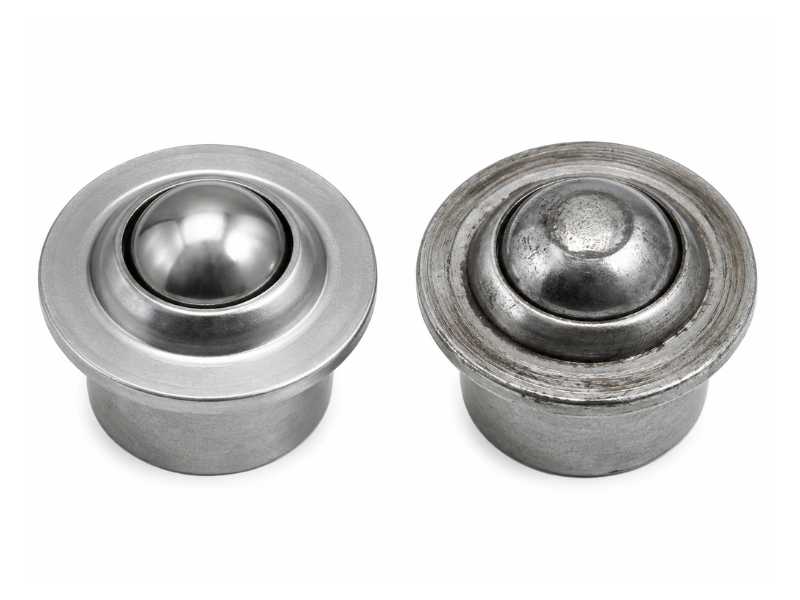
主球表面上的明显磨损,在赤道周围显示为无光泽或刻痕环,意味着设备运行超出其额定负载或整个工作台的负载分布错误。
每个万向滚珠都有额定静载荷。该额定值假设该装置与面板表面齐平安装,垂直加载,并且是阵列的一部分,其中负载同时在多个装置之间共享。表中每个单元的负载不是表总负载除以单元总数。它是在任何位置接触给定负载的最少单元所承载的负载。对于正确设计的工作台上的大多数刚性平底负载,在任何给定时间通常至少有三个单元分担负载。对于灵活的负载或不平坦的桌面,单个单元可以暂时承载远远超过其份额的负载。
对于底部平坦的负载,万向滚珠 之间最大间距的通用规则是将所输送负载的最小尺寸除以 2.5。这种几何形状确保任何负载始终由至少三个单元同时支撑。围绕平均负载而不是最坏情况几何形状设计的间距的工作台将会加速阵列边缘单元的磨损,其中进入或离开工作台的负载暂时由较少的单元支撑。
⚠️ 注意:超载的单元并不总是立即出现明显的故障。运行明显高于其额定静载荷的装置可能会继续运行一段时间,同时主球会出现表面下疲劳损坏。第一个可见的迹象通常是正常操作期间突然出现的扁平点或球断裂。在将磨损归因于有缺陷的单元之前,请检查您的负载分布计算。
在食品或船舶应用的不锈钢装置中,主球的 420 或 440C 不锈钢的耐磨性明显优于 304 或 316L,但其耐腐蚀性稍差。对于两者都重要的应用,沉淀硬化条件下的 17-4PH 提供了更好的平衡,其最小屈服强度从 H1150 条件下的约 725 MPa 到 H900 条件下的约 1,170 MPa,并且在许多冲洗环境下具有足够的耐腐蚀性。在连续浸没或高氯化物应用中,它不能替代 316L,但对于采用 CIP 循环的食品加工线,它比软奥氏体材质能更好地满足机械要求。
与面板不齐平的装置
逐渐脱离安装孔的 万向滚珠 会导致两个问题:设备高出表面并在传输路径中产生凸起,并且保持力随着每个振动周期进一步减小,直到设备完全脱落。
如果正确指定了外壳与孔的配合,但由于反复拆卸和重新安装单元,孔随着时间的推移而磨损,就会发生这种情况。每个去除循环都会从孔边缘去除材料。反复更换后,该单元的 OD 的孔可能会变得过大。
修复方法是将扣环或薄壁不锈钢衬套压入扩大的孔中以恢复正确的直径,然后将 万向滚珠 压入衬套中。不要尝试仅用固定剂来填充过大的孔。厌氧固持化合物仅填充小间隙,通常最多约 0.25 毫米,对于大间隙等级最多约 0.5 毫米,磨损的孔可能会超过这个范围。
外壳内部腐蚀
不锈钢外壳具有良好的抗外部腐蚀能力。问题出现在内部,支撑球及其座圈通常由碳钢或低级不锈钢制成,以达到耐磨性所需的硬度。在高湿度、盐雾或频繁接触水的环境中,湿气会通过防尘密封件进入并侵蚀内部组件,即使外壳外部看起来很干净。
该症状是指在数周内逐渐而不是突然出现粗糙旋转的单位。拉动装置并检查主球和外壳内部,发现内部滚道表面有锈迹和凹坑。
在海洋、沿海或食品加工环境中,指定全不锈钢装置,其中内部组件(包括支撑球及其座圈)指定为不锈钢而不是碳钢。 Profab 的不锈钢 万向滚珠 使用 304 或 316L 外壳,主球带有硬化不锈钢选项,可直接解决此问题。对于水下或持续潮湿的应用,316L 是通常的最低材料规格。
何时更换与何时维修
带润滑脂嘴的装置:首先进行维修,如果在重新润滑后仍然存在噪音或卡滞,则进行更换。终身密封的装置:当出现噪音、粘连或明显的表面损坏时进行更换。已磨损的外壳配合:用衬套修复孔并更换装置。扁平点:始终更换,无法修复。内部腐蚀:更换并指定适合未来环境的正确的全不锈钢内部等级。
Profab Machine 制造不锈钢 万向滚珠采用法兰、圆底座和螺柱安装配置,适用于传送台、食品加工线、货物平台和装配工作站。