明亮反光外观
表面像镜子一样反射光线,适合设备、船只和配件上的可见部件。

镜面抛光不锈钢通过越来越细的砂粒进行研磨,直到划痕消失,然后用化合物抛光至明亮的反光表面。该表面显示了下面的每一个缺陷。 Profab Machine为304和316L中的Profab Machine加工不锈钢零件提供镜面抛光,抛光后钝化。
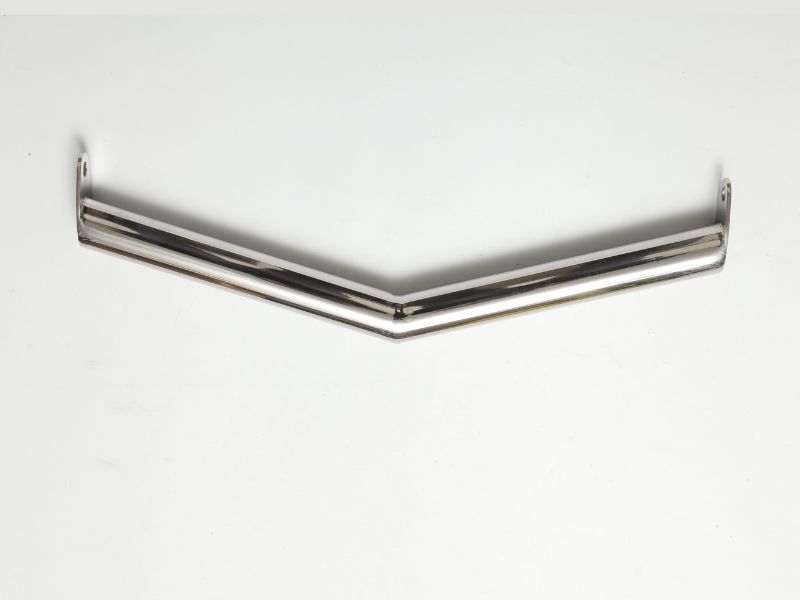
镜面抛光不锈钢是指表面经过研磨、抛光直至反射如镜面、无可见砂纹的零件。
外观通常称为 8 号饰面或镜面饰面。它是通过从粗到细的磨料加工,然后在软轮上用抛光剂进行抛光而制成的。每个阶段都会消除前一阶段留下的划痕。
结果是无方向性的,因此表面从任何角度看起来都是一样的,与拉丝饰面的线条不同。它反映了周围的环境,因此哑光饰面会隐藏的划痕、焊缝和加工痕迹都清晰可见。
饰面适合 304 和 316L 等。对于盐水或氯化物,等级比抛光剂更重要,因此选择 316L。
镜面处理赋予零件明亮、光滑的外观和抛光的感觉。它也显示出缺陷,最后一张卡列出了它的局限性。
表面像镜子一样反射光线,适合设备、船只和配件上的可见部件。
手柄、把手和导轨失去了工具线,因此表面手感光滑。
与拉丝不锈钢不同,表面没有线条,因此无论零件以哪种方式转动,外观都是相同的。
您首先批准抛光样品,然后将后续批次与该样品进行匹配。
抛光后钝化可恢复研磨和抛光所破坏的保护表面。
抛光本身不会增加耐腐蚀性、填充凹痕或隐藏划痕。指纹和水斑在镜面表面上比在磨砂表面上更容易显现。
镜面抛光是一种具有反射表面的机械抛光,而拉丝和喷砂抛光是哑光的,电解抛光是电化学的。
| 完成 | 制作方法 | 表面外观 | 最适合 | 观看 |
|---|---|---|---|---|
| 镜面抛光 | 分级磨料,然后用化合物抛光 | 明亮、反光、无线条 | 可见硬件、手柄和装饰件 | 显示每个划痕、焊接痕迹和指纹 |
| 拉丝 | 沿一个方向工作的砂带或垫 | 细平行线缎面 | 眩光应保持较低的面板、盖子和手柄 | 线路以单向运行,因此它们必须跨部件匹配 |
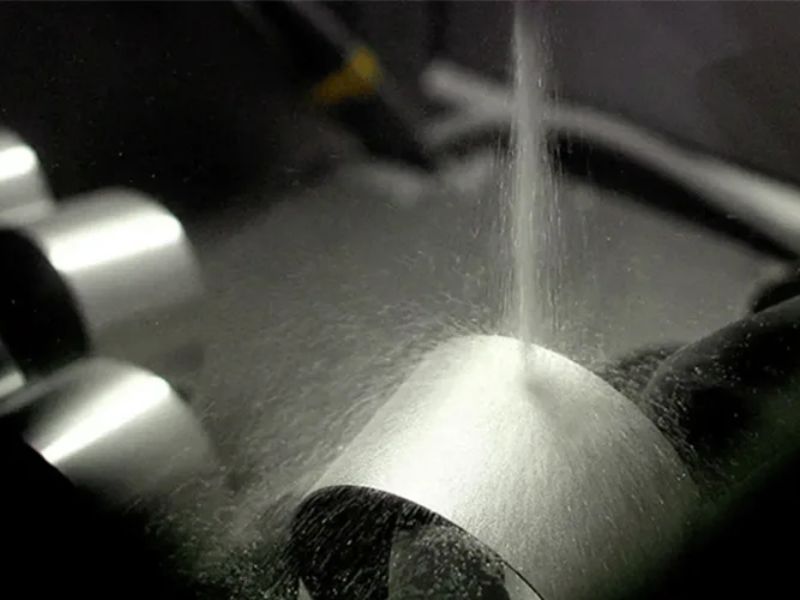
| 喷砂 | 空气流中的玻璃或陶瓷珠 | 均匀哑光,无方向 | 应隐藏操作标记的外壳和零件 | 外观更暗淡,比抛光表面更容易沾污 |
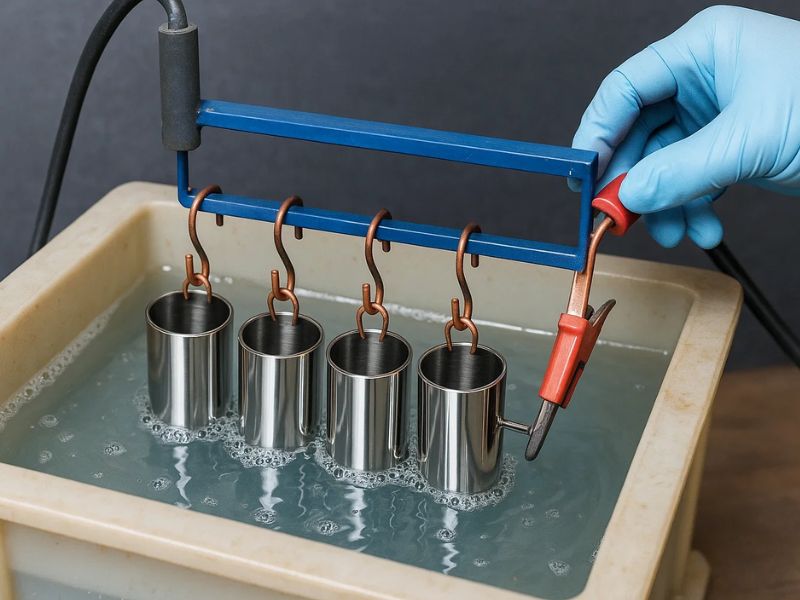
| 电解抛光 | 电化学:浴溶解薄的表面层 | 光滑明亮,不像抛光表面那样镜面 | 加工后需要光滑表面的零件 | 不能平整较深的划痕或较重的焊接痕迹 |
当零件既需要外观又需要更光滑的表面时,可以根据要求在机械抛光后进行电解抛光。电解抛光作为其本身的表面处理提供。
砂砾阶段可消除划痕,抛光阶段可带来光泽,因此表面效果取决于两者。
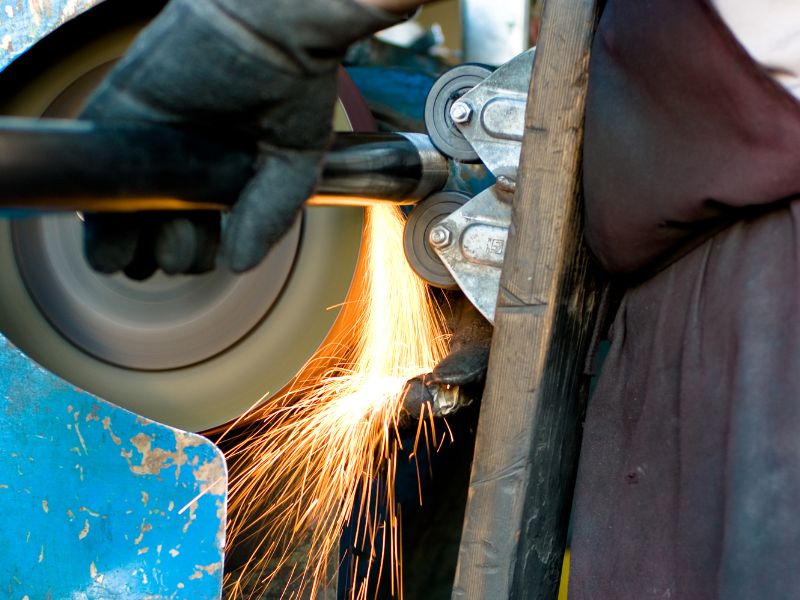
每一颗磨粒都会去除前一颗磨粒的划痕图案,从粗到细。抛光阶段幸存下来的划痕会在镜子中显示出来,因此不会跳过任何阶段。
切割剂可清除最后的细纹,较软轮上的精加工剂可产生反射。薄零件需要低热量和轻压力,因此在报价时请提供壁厚。
不锈钢 杆端关节轴承、船用系缆柱、卸扣和定制加工零件在看到或处理时会进行抛光。每张卡片都说明了加工后的内容。
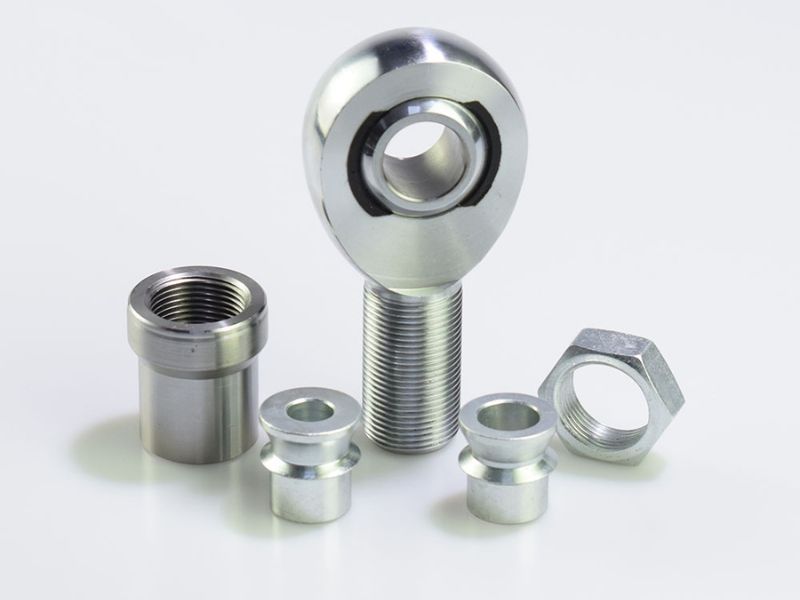
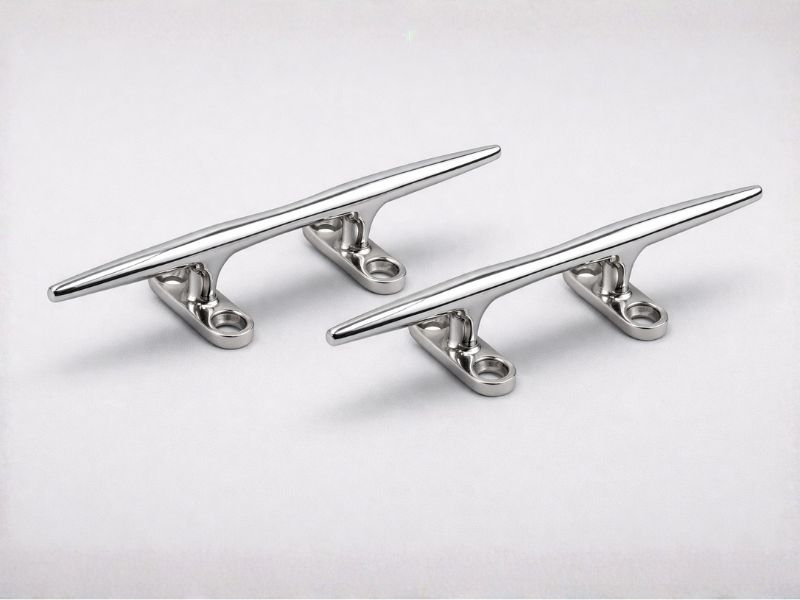
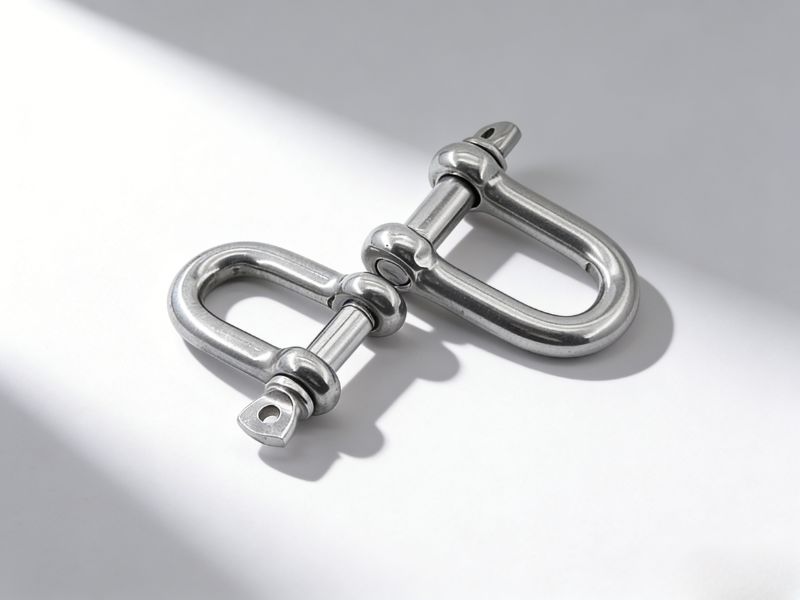
镜面加工会显示表面上的每个缺陷,因此零件和图纸必须为此做好准备。
深的工具痕迹、划痕和凹痕会在砂砾阶段中幸存下来,除非先将其磨掉。说出哪些面是可见的,以便它们得到最多的加工护理。
在抛光前将焊珠、飞溅物和热色调打磨齐平。留下凸起或凹坑的焊缝在镜子中显示为暗线。
锋利的边缘在抛光轮下滚动并变薄。可见边缘上的小半径抛光均匀,因此请在图纸上注明。
研磨和抛光去除少量材料。说明公差面是在加工后进行抛光和测量,还是保持加工状态。
轴承座、螺纹、密封面和压配合通常不抛光。标记每个必须保持其尺寸的特征。
反射和雾度取决于砂粒序列和化合物。您批准的抛光样品是每个批次的参考。
抛光在最后一次切割和最后一次焊接之后进行,每个步骤都标记有发生的位置。
在报价零件之前,工程师会阅读完成说明、可见面和参考样品。
零件被加工成一定尺寸,可见面保持光滑,因为抛光是在最后一次切割之后进行的。
分级磨料可去除工具痕迹和焊缝,一次使用更细的粒度。
切割和精加工化合物使表面达到您认可的样品的镜面效果。
清除化合物残留物,抛光后进行钝化,恢复耐腐蚀表面。
零件返回工厂并根据图纸和批准的样品进行检查,然后包装以保护抛光面。
这六个项目让工程师可以在报价前规划砂粒顺序、抛光和钝化。
报价随后列出了抛光面、加工后的特征以及随后的每个步骤。
买家在第一次订购之前通常会询问方法、尺寸、钝化以及零件需要什么。
它们的方法不同。镜面抛光是机械抛光:分级磨料和抛光化合物使表面光滑。电解抛光是电化学的:浴溶解薄的表面层。镜面抛光可提供更反光的外观并消除划痕,而电抛光可平滑无线条,但不会平整深层划痕。在绘图上命名您想要的饰面。
接近,但不相同。 8 号是买家对明亮、非定向反光不锈钢饰面的称呼,镜面抛光部件就是为了实现这种外观。结果取决于砂粒顺序、化合物和零件形状,因此您认可的抛光样品是订单的参考,而不仅仅是名称。
咯。研磨和抛光会去除少量材料和圆形锋利边缘,因此公差面要么保持加工状态,要么在抛光后进行测量。在图画上标记这些面孔。薄壁部件在热量和压力下可能会变形,因此在询问报价时请提供壁厚。
机加工表面光滑,焊缝磨平,无深划痕。镜面抛光显示出每一个缺陷,并且在砂砾阶段幸存下来的划痕在表面上仍然可见。边缘需要较小的半径,因为锋利的边缘会在抛光轮下滚动。告诉我们哪些面孔是可见的,以便这些面孔得到最多的关注。
是的,当耐腐蚀性很重要时。研磨和抛光可能会弄脏表面并留下工具和化合物中的铁痕迹。抛光后通过我们的生产网络提供钝化以恢复保护层。在图纸上命名,以便报价包含它。
是的。发送样品零件或照片,报价中可以包含经过打磨的样品以供您批准。然后将生产批次与该样品进行匹配。反射和雾度取决于砂粒顺序、化合物和零件形状,因此参考的是批准的样品,而不是描述。
用软布、中性肥皂和清水擦拭,然后晾干。避免钢丝绒、百洁布和漂白剂,它们会刮伤或侵蚀表面。镜面表面上的指纹和水斑比哑光表面上的指纹和水斑更明显,因此清洁后干燥零件可以保持光泽。
是,当焊缝首先磨平时。焊珠、飞溅物和热色调通过砂粒阶段被打磨掉并融入周围的表面。留下凸起或凹坑的焊缝在镜面抛光中显示为暗线。焊接区域的照片可以帮助我们提供建议。