
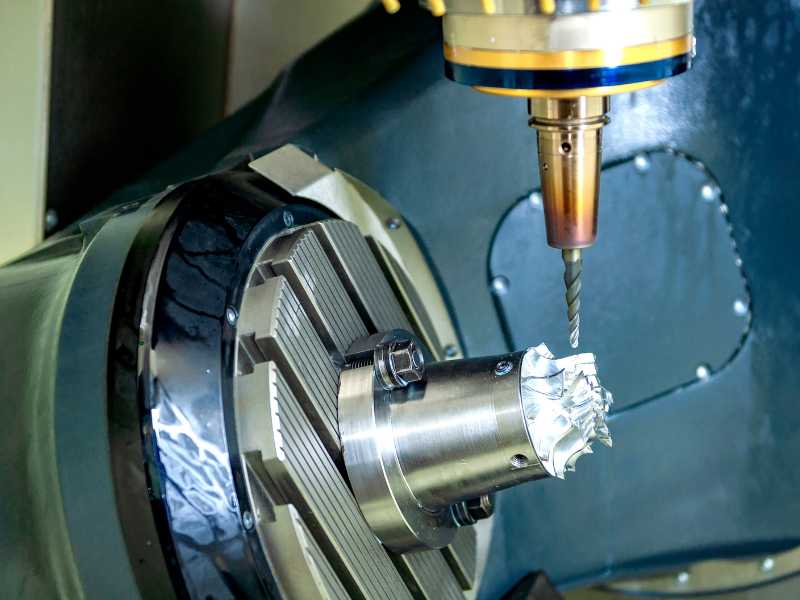
什么是 5 轴 CNC 加工?
5 轴 CNC 机床沿五个轴移动切削刀具或工件:三个线性轴(X、Y 和 Z)以及两个旋转轴(通常为 A 和 B 或 B 和 C)。
许多初学者的解释都忽略了一点。 5 轴机床在切割过程中并不总是移动所有五个轴。在实际车间中,五轴工作通常分为两种不同的模式。
3+2(分度/定位)加工
在 3+2 加工中,旋转轴将零件倾斜到固定角度,然后锁定到位。之后,标准 3 轴刀具路径进行切削。机器可以在角度之间重新定位,但旋转轴在实际切割过程中不会移动。
这适用于在多个面上具有特征的零件,只要这些特征不需要连续曲率。阀体、支架和外壳是常见的例子。叶轮则不然。
连续(同步)5 轴加工
在连续 5 轴加工中,所有五个轴在整个切削过程中一起移动。当机器移动时,工具不断改变其相对于表面的角度。
这是涡轮叶片、叶轮、医疗植入物和雕刻表面的正确方法。在这些零件中,如果您想要一致的表面光洁度,则必须不断改变切割角度。
实际差异很重要。许多商店购买连续 5 轴机器,而 3+2 定位可以用更少的编程工作解决大部分工作。在进行连续同步编程之前,先学习 3+2,这是进入 5 轴工作的更常见且更宽容的路径。
五轴,解释
| 轴 | 类型 | 运动 | 常用配置 |
|---|---|---|---|
| X | 线性 | 左 ↔ 右 | 所有机器类型 |
| Y | 线性 | 前 ↔ 后 | 所有机器类型 |
| Z | 线性 | 向上 ↔ 向下 | 所有机器类型 |
| A | 旋转 | 绕X轴旋转 | 桌子/桌子、头/桌子 |
| B | 旋转 | 绕Y轴旋转 | 表/表 |
| C | 旋转 | 绕Z轴旋转 | 头/头,部分表/表 |
三种常见机器配置:
| 配置 | 工作原理 | 最适合 |
|---|---|---|
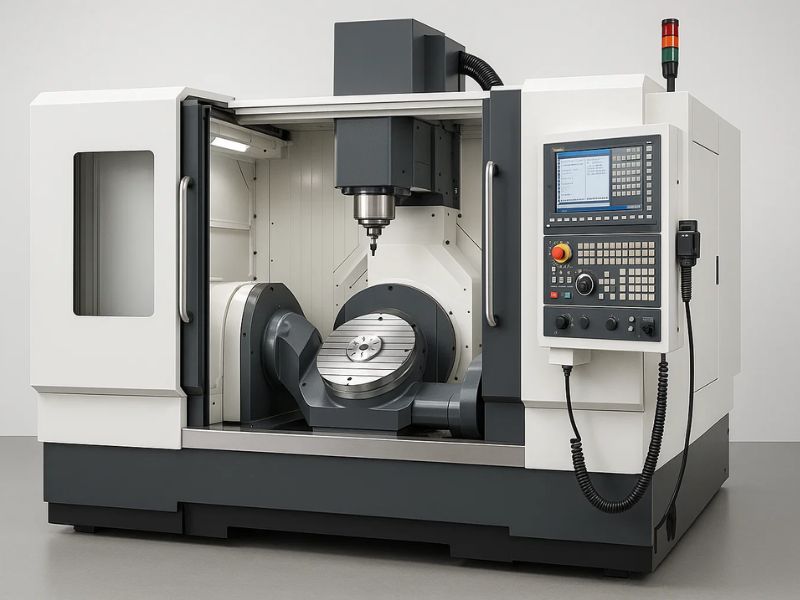
| 工作台/工作台(耳轴) | 工作台中的两个旋转轴。零件倾斜和旋转。 | 中小型零件、深腔、模具制造 |
| 头/头 | 主轴头中的两个旋转轴。桌子保持固定。 | 大型、重型工件(航空航天结构件) |
| 头/工作台(混合) | 头部有一个旋转装置,工作台有一个旋转装置。 | 通用、平衡的灵活性 |
您什么时候真正需要 5 轴?
每个商店最终要回答的问题很简单:这个零件可以在3轴上完成,还是需要5轴?大多数商店通过查看设置数量、访问、公差和光洁度来回答这个问题。
如果您的零件需要在 3 轴机床上进行三个或更多设置,您可能需要 5 轴。到那时,仅容差堆栈就可以证明升级的合理性。
当零件具有单个 3 轴方向无法达到的复合角度或底切时,您还需要考虑 5 轴。当轮廓面需要更好的表面光洁度并且长距离刀柄导致偏转时,同样适用。
原型工具是另一种常见情况。如果设置时间在总作业成本中占主导地位,那么 5 轴可以通过减少处理、对准和二次操作错误来收回成本。
严格的多面公差也很重要。如果客户图纸指定不同面上特征的真实位置公差低于 0.001",则重复的 3 轴设置很快就会变得危险。
如果所有特征都是正交的,这意味着面仅平行或垂直,您可能可以保留 3 轴。当零件可以通过一两次设置完成时,标准夹具也能很好地发挥作用。
对于大批量生产,3 轴机器上的专用多部件夹具仍可能在周期时间上获胜。如果您的公差要求为 ±0.005" 或更宽松,则 3 轴可能是更实用的路线。
车间的实际情况并不像大多数宣传册上所说的那么理论化。一个有用的经验法则是:一旦设置时间超过多个作业的总兼职时间的大约 40%,改用 5 轴通常会在一年左右的时间内收回成本,这主要是通过减少因第二次操作错位而产生的废品。
5 轴的真正成本是多少?
这是很多网上文章都回避的问题。根据当前的市场价格,这些数字通常落在这些范围内。
| 层 | 机器示例 | 价格范围 | 您得到什么 |
|---|---|---|---|
| 条目 | 哈斯 UMC-500、斗山 DVF 5000 | $150K – $250K | ±0.001" 工作可靠。Haas 足以满足较宽松的公差;Doosan 的一致性更好。 |
| 中档 | 方法 MB650U、DMG MORI DMU 50 | $250K – $450K | HSK 刀具、更高的 RPM 主轴、更好的热稳定性、长期运行时更严格的精度。 |
| 高端 | GROB、赫姆勒、亚斯达 | $500K – $1M+ | 亚微米精度、熄灯自动化就绪、全 5 轴同步高进给率。 |
| 桌面/爱好者 | 袖珍数控 V2-50 | $5K – $15K | 可以用非常轻的路径切割铝和低碳钢。工作空间很小(5 轴工作的立方体小于 50 毫米)。不用于生产。 |
模具是第一个隐藏成本。预算另一个 15K 至 25K 用于刀柄、切削刀具、工件夹具和探测。 5 轴机器需要更短、更专业的支架,因为碰撞风险更高。
CAM 软件是第二个隐藏成本。这比其他任何东西都吸引了更多首次购买 5 轴的买家。
Profab Machine坐标 5 轴 CNC 加工不锈钢部件,包括杆端关节轴承, 球面滑动轴承和定制船用硬件,可根据要求通过我们的工艺网络提供,适用于几何形状需要的零件。
CAM 软件问题无人谈论
桌面 5 轴的障碍不是在业余爱好者的足迹中构建刚性机器。与 3 轴套件相比,5 轴 CAM 软件的价格高得惊人,而且这个价格比机器价格本身更让首次购买者感到惊讶。
| CAM 软件 | 3 轴(年度) | 5 轴(年度) | 跳转 |
|---|---|---|---|
| Mastercam | ~$100/年(学生) | $8,000–$15,000/年(商业) | 80–150× |
| 融合 360 | 680 美元/年(商业) | 1,500 美元/年(带加工扩展) | 2.2× |
| 西门子 NX CAM | N/A | $12,000–$25,000/年 | — |
对于小型车间,Fusion 360 的加工扩展通常是最容易访问的 5 轴 CAM 入口点。 Mastercam和NX在高端制作中很常见,但每年的成本可达五位数。仅软件一项就相当于您机器付款的 10% 到 15%,而且该成本每年都会回来。
一个严肃的 5 轴 CAM 软件包需要 TCPM 或 RTCP 支持。TCPM表示工具中心点管理。当旋转轴倾斜时,它将刀尖保持在编程位置。如果没有它,您就需要为每个设置手动执行三角函数。
您还需要完整的机器仿真,而不仅仅是刀具路径仿真。该软件必须对整个机器运动学进行建模,包括主轴头、工作台和夹具。这就是您在机器发生碰撞之前捕获碰撞的方法。
后处理器与刀具路径一样重要。通用的 5 轴立柱可能会使您的机器崩溃。您需要一款适合您特定运动学的产品。
桌面5轴:是真的吗?
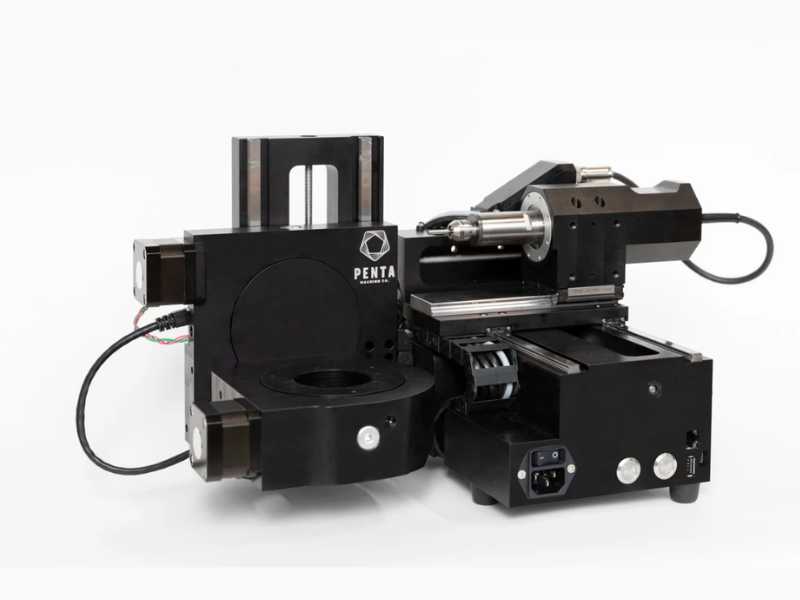
是的,桌面五轴是真实的。这并不是很多人所希望的那样。袖珍数控 V2-50,通常在 5,000 美元至 7,000 美元左右,是最著名的桌面 5 轴机器。它可以切割铝、黄铜和低碳钢,但局限性很大。
工作空间大约是一个 50 毫米的立方体,用于真正的 5 轴工作。在 3 轴模式下,您可能会得到大约 100 毫米。材料去除率很低。想想“雕刻”,而不是生产加工。轻量通行证是规则。
刚性也受到限制。真正的VMC要硬得多。闲聊成为日常争吵的一部分。就其去除的材料量而言,它速度缓慢且声音较大。在实践中,它可以切割各种小零件,但速度不快或安静,而且实际工作良好的切割参数窗口很窄。
Pocket NC 对于教授 5 轴概念的教育工作者、制作非常小的铝零件的爱好者以及评估 5 轴是否值得更大投资的商店来说很有意义。它不是生产机器。对于 CAM 来说,Fusion 360 的加工扩展每年约 1,500 美元是最现实的预算路径。
流程:从 CAD 到成品
CAD 设计。该过程从 SolidWorks、Fusion 360 或类似软件中的 3D 模型开始。您可以在此处定义零件几何形状和临界公差。
CAM 编程。编程器在 5 轴 CAM 软件中生成刀具路径。它们定义驱动表面,即要切割的表面。它们还定义了检查表面,这是工具必须避开的区域。工具定向策略是同一步骤的一部分。然后,该软件通过专为该机器的运动学构建的后处理器输出 G 代码。
设置和工件偏移。工件已装夹,TCPM 已配置。 TCPM 告诉控制器刀尖相对于旋转中心的位置。这里的一个小设置错误可能会导致零件报废。即使是千分之几英寸也可能很重要。在先进的机器上,动态零点偏移(DWO)有助于自动化此步骤。
模拟和碰撞检查。在切割开始前运行全机模拟。这是程序员检查刀柄碰撞、主轴碰撞和轴超程的地方。仅刀具路径模拟对于 5 轴工作来说是不够的。跳过完整模拟是 5 轴碰撞的最常见原因之一。
执行。机器运行刀具路径。在连续模式下,所有五个轴可以一起移动。在 3+2 模式下,旋转轴在切割前定位零件并锁定。两种情况的目标是相同的:保持刀具在表面上保持正确的切削角度。
质量验证。关键尺寸通过机上探测和量规检查;可根据要求通过我们的生产网络安排 CMM 报告。 5 轴加工的主要价值在于它消除了重复设置中的公差叠加。这种好处仍有待证明。您需要验证机器在整个循环中是否保持在适当位置。
常见问题
3轴加工和5轴加工的真正区别是什么?
在 3 轴加工中,刀具轴与 Z 轴保持平行。刀具可以左右、前后、上下移动,但始终指向垂直下方。在 5 轴加工中,两个额外的旋转轴可让刀具相对于工件表面倾斜,从而可以通过单次装夹加工 3 轴无法达到的复合角度和轮廓表面。
我需要特殊培训才能运行 5 轴机器吗?
是的。编程、设置和模拟比标准 3 轴工作需要更多技能。您需要了解机器运动学、TCPM 或 RTCP 概念、碰撞检测和后处理器配置。大多数机床制造商都提供购买培训。在运行生产零件之前,计划进行两到四个星期的集中学习。
五轴加工可以加工任意形状吗?
它可以加工大多数形状,包括深腔、复合角度、底切和自由曲面。一些内部几何形状仍然需要 EDM 或增材制造 - 全封闭内部通道和某些交叉钻孔交叉点是常见的例子。真正的限制通常是工具的访问,而不是轴的数量。
