
钝化是默认指定的整理步骤之一,而不是由工程判断指定。有些设施可以钝化一切。其他人则完全跳过它,并想知道为什么他们的 316L 设备在一年内就会出现锈斑。
钝化可溶解不锈钢上沉积的游离铁和表面污染物,使氧化铬层正确重建。该氧化层使不锈钢具有耐腐蚀性。损坏它,下面的钢的性能更接近碳钢。恢复它,即使是恶劣的环境也不容易通过。
问题不在于钝化是否有效。确实如此。问题是您的部件何时真正需要它,何时跳过它是合法的调用。
加工后,每次用于腐蚀工况
CNC 车削、铣削、钻孔和磨削都会以两种方式引入污染。首先,切削工具中的铁颗粒嵌入不锈钢表面。其次,切割的热量和压力会在切割表面局部消耗铬,从而使表面光洁度最佳的区域的氧化层变薄。
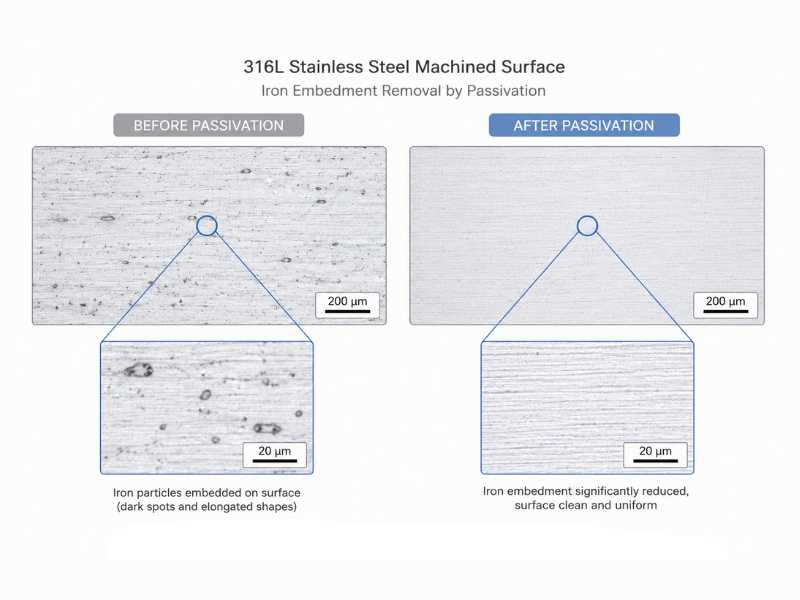
对于在轻负载下进入干燥室内环境的零件,这种污染是一种外观风险,而不是结构风险。您会看到表面锈斑,而不是故障。但对于任何进入海洋环境的零件、CIP 清洁回路、食品加工线或任何持续暴露于氯化物的地方,加工留下的铁污染是点蚀的起点。在使用之前,钝化会去除铁。
实用规则:如果您的机加工不锈钢零件将接触盐水、食品级清洁化学品或任何含氯化物的工艺流体,请将其钝化。如果它生活在干燥的柜子或低湿度的室内环境中,你可以考虑跳过它。
一个值得标记的特定牌号的注意事项:303 不锈钢含有硫添加剂以提高机械加工性能,因此更难有效钝化,因为使其易于机械加工的硫化物夹杂物也会充当钝化酸无法完全解决的局部腐蚀引发点。对于腐蚀性环境,无论钝化如何,303 都是错误的起始材料。切换到 304 或 316L 并将其钝化。
焊接后、组件投入使用之前
焊接对钝化层的损害比机加工更大。焊缝周围的热影响区经历铬贫化,因为铬从晶界周围的基体中贫化,如碳化铬沉淀还有一个过程叫敏化。焊道本身带有表面氧化物和热色调,其耐腐蚀性低于母材。在进入 CIP 环境的 316L 储罐或管道焊缝中,未钝化的焊缝是整个系统中的最薄弱点。
焊接后钝化可去除焊道和 HAZ 上的热色调和表面铁,使剩余的铬形成新的氧化层。即使对于低碳“L”级不锈钢(如 316L)来说,这一点也很重要,因为低碳“L”级不锈钢本身可以抵抗敏化,因为没有足够的碳来形成晶界碳化物,但仍然需要去除表面铁和回火色。虽然钝化不会影响整体冶金,但它对于恢复表面的高铬铁比、消除腐蚀性环境中点蚀的潜在起始位点至关重要。
对于装配式食品加工设备、制药容器和海洋结构部件,焊后钝化在任何意义上都不是可选的。这些行业的大多数行业标准(包括食品设备的 3-A 卫生标准)都明确要求。
顺序很重要:在钝化之前进行清洁。如果焊接区域有油、油脂或焊接飞溅物,钝化酸将与污染物发生反应,而不是与钢表面发生反应,并且会得到不均匀或不完整的钝化层。首先彻底脱脂,冲洗,然后钝化。
碳钢接触或污染后
这是最容易让人措手不及的场景。存放在碳钢架上、使用未清洁的碳钢工具切割或使用以前用于低碳钢的钢丝刷处理的不锈钢可以仅从这些接触处拾取嵌入的铁颗粒,而无需进行任何实际加工。
这些嵌入的铁颗粒在潮湿的情况下会在不锈钢表面生锈,产生看起来不锈钢本身正在生锈的效果。它不是。但视觉结果是相同的,在食品或制药环境中,无论根本原因如何,这都是一个合规性问题。
在制造或运输过程中与碳钢设备、工具或存储硬件接触过的任何不锈钢部件应在投入使用前进行钝化。这适用于不锈钢 杆端关节轴承、球面滑动轴承、配件以及在涉及混合金属环境的供应链中移动的任何其他精密部件。
不需要钝化时
对每个不锈钢零件进行钝化,无论其历史或应用如何,都会浪费时间和化学品,而不会以任何有意义的方式改善腐蚀性能。
经过电解抛光的零件不需要钝化。电解抛光比钝化去除更多的材料,产生优异的表面光洁度,并留下比化学钝化具有更好耐腐蚀性的富铬层。电解抛光后运行钝化步骤不会造成任何损害,但会增加工艺步骤,而不会提高性能。
在机械负载下的非腐蚀室内环境中使用的零件不需要因腐蚀原因而钝化。不锈钢 球面滑动轴承在气候控制设施中的干燥封闭工业机器中运行将超过其机械磨损寿命,而不会被钝化。在洁净室条件下,在加工良好的表面上自然形成的氧化铬层就足够了。
将立即进行进一步表面处理(例如 PVD 涂层或化学镀镍)的零件不需要单独的钝化作为中间步骤。随后的处理取代了无论如何都会形成的钝化层。
无人谈论的序列问题
按顺序正确执行钝化步骤与真正执行钝化步骤一样重要。
第一个错误是脱脂前钝化。钝化酸不会去除油污。它与金属表面发生反应。当存在油或加工液时,酸会形成屏障,使污染物下方的钢保持未钝化,而表面的其余部分形成正常的钝化层。最终会得到一个不完整的无源层,该层优先在污染区域失效。首先清洁、脱脂并冲洗。总是。
第二个错误是在新设备上的第一个 CIP 周期之前钝化。逻辑似乎是正确的:钝化,然后清洁。但是,如果设备有焊接飞溅、助焊剂残留物或结构污染,则需要将其中一些密封在钝化层下方,而不是将其去除。运行彻底的第一个清洁周期以清除施工残留物、检查,然后钝化。
对于食品或制药服务中的不锈钢部件,ASTM A967涵盖柠檬酸和硝酸钝化程序。柠檬酸越来越成为食品级设施中的默认材料,因为它不产生氮氧化物并且完全符合卫生工艺要求。
结论
钝化在机械加工或焊接引入铁污染后以及在任何混合金属接触后占据一席之地,而不是作为一揽子默认设置。正确执行顺序(钝化之前清洁,首次维修之前钝化,而不是第一个 CIP 循环之前),并且仅在电解抛光或干燥、非腐蚀性环境已经使其变得多余的情况下跳过它。
Profab Machine生产 304、316L 和 17-4PH 不锈钢精密部件,并可采用钝化作为指定的精加工步骤。对于进入船舶、食品加工或制药服务的部件,可以在订单阶段确认钝化规格。
