
您收到一批 316L 中指定的不锈钢 杆端关节轴承、球面滑动轴承 或 CNC 机加工部件。你用磁铁吸住它们。有的坚持。您的第一反应是指出错误的等级、提出质量投诉并要求提供材料认证。在大多数情况下,这是错误的本能。
奥氏体不锈钢的加工后磁性是一种有据可查的冶金现象。这并不意味着等级错误。这意味着加工过程以特定且可预测的方式改变了微观结构。了解它发生的原因可以告诉您什么时候可以接受,什么时候会出现问题,以及如何处理。
起点:为什么奥氏体不锈钢无磁
304 和 316L 为奥氏体材质。在退火状态下,奥氏体不锈钢具有面心立方 (FCC) 晶体结构。铁原子的这种排列不允许磁畴以产生铁磁性的方式排列。结果是磁导率约为 1.003 至 1.005,略高于自由空间的磁导率 (1.000)。出于实际目的,磁铁可以在没有任何吸引力的情况下从退火的 316L 棒上滑落。
FCC 结构在室温下由奥氏体稳定剂(主要是镍)维持。如木工技术文档在其不锈钢磁性能参考中,退火状态下的奥氏体牌号在标准磁化力下的直流磁导率为 1.003 至 1.005。 316L 含有 10–14% 的镍,这就是为什么它比含有 8–10% 镍的 304 更能抵抗机械应力下的微观结构变化。
机械加工对该结构有何作用
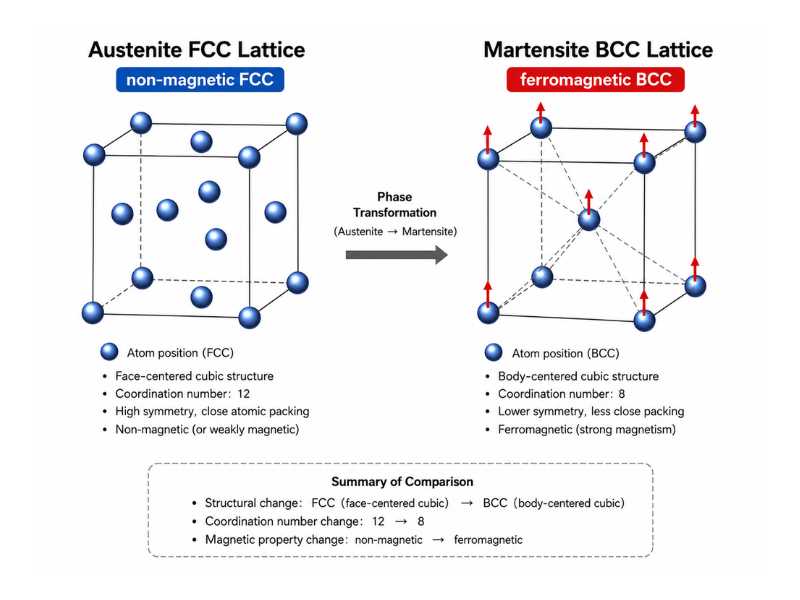
当奥氏体不锈钢进行机加工、磨削、冷成型或重切削时,工具-工件界面处的机械变形会给材料带来显着的塑性应变。在该应变下,FCC 奥氏体变得热力学不稳定并开始转变为马氏体。这称为应变诱导马氏体转变。
马氏体具有体心立方(BCC)或体心四方(BCT)晶体结构。该结构确实允许磁畴对齐。马氏体是铁磁性的。即使奥氏体零件中的马氏体体积分数很小,也会产生可测量的磁吸引力。
整个零件的变换不均匀。它集中在应变最高的点:加工表面本身、切削刃接触区域、车削零件中的螺纹根部、钻孔中的孔边缘以及磨削部件的表面层。您经常会发现只有加工表面才能吸引磁铁,而散装材料则不会。这就是可见的应变梯度。
为什么304比316L
牌号之间相变敏感性的差异归结为奥氏体稳定性,这是通过 Md30 温度量化的。 Md30 是在 30% 应变下形成 50% 马氏体的温度。公式为:
Md30 (℃) = 551 − 462(C+N) − 9.2Si − 8.1Mn − 13.7Cr − 29(Ni+Cu) − 18.5Mo
较低的 Md30 意味着奥氏体更稳定并且对应变诱导相变的敏感性更小。对于典型的 304,Md30 的温度约为 20–30°C。对于 316L,较高的镍 (10–14%) 和钼 (2–3%) 含量使 Md30 远低于室温,通常为 -30°C 或更低。这就是为什么您可以积极地加工 316L,但仍然只能看到轻微的磁响应,而对 304 进行相同的操作可以产生明显更强的吸引力。
这是在需要考虑加工后磁性的应用中指定 316L 而非 304 的工程基础,例如 MRI 相邻设备、精密传感器以及下游带有磁分离系统的某些食品加工设备。
有磁性是否意味着耐腐蚀性下降?
对于进入船舶或 CIP 食品加工环境的 316L 组件的买家来说,这个问题尤其重要。简短的答案是:应变诱导马氏体产生的加工后磁性不会直接降低零件整体的耐腐蚀性。
更准确的答案是,有一个值得理解的局部效应。在应变诱导转变过程中,铬在马氏体和剩余奥氏体之间的相界处稍微重新分布。在侵蚀性氯化物环境中,这种重新分布会产生微观区域,其中钝化氧化铬层比全奥氏体材料更薄。这些区域是潜在的点蚀起始位点,但与 304 相比,316L 的风险通常较低,因为即使在加工后,转变体积分数仍然很小。
磁性本身不会引起腐蚀,但产生磁性的变化会减少马氏体转变后表面的铬可用性,从而削弱富含氯化物的环境中的保护性氧化层。对于船舶或食品加工服务中的 316L 部件,实际的缓解措施是加工后钝化。柠檬酸或硝酸钝化有助于去除游离铁并支持形成清洁的钝化表面。 ASTM A967 包括无铁测试,以验证钝化过程是否有效。钝化可改善表面状况,但不会逆转基体金属中应变诱发的马氏体。
当加工后磁性可接受时
对于大多数工业应用,加工 316L 部件中的轻微磁响应是可以接受的,并不表示存在等级问题或质量故障。
结构和承载应用关心的是屈服强度、疲劳寿命和耐腐蚀性,这些都不会受到 CNC 加工 316L 典型的小马氏体体积分数的重大影响。不锈钢 杆端关节轴承或 球面滑动轴承 在加工孔或螺纹表面表现出弱磁吸引力,其性能完全符合材料科学的预期。
磁铁测试是一种筛选工具,而不是等级鉴定测试。冷加工 304 零件将测试为磁性,这就是为什么磁铁测试不能最终确定 304 为奥氏体。它绝对无法区分 304 和 316L,也无法区分可接受的加工后转换和真正的错误牌号替代。如果牌号验证很重要,请使用 OES 或其他可以可靠地测量低碳不锈钢牌号碳的方法,例如 316L。 XRF 对于一般合金筛选很有用,但它无法测量碳,因此它本身无法确认零件是否为 316 或 316L。除了存在一些马氏体之外,单独的磁铁不能证明任何事情。
当加工后磁性出现问题时
三种应用类别确实需要成品部件具有低磁导率。
MRI 和医学成像环境要求最高。 MRI 和其他磁共振应用可能会提出严格的磁特性要求,但可接受的限制取决于设备、场强、梯度条件以及特定的 MR 标记或测试协议。对于这些应用,应根据实际的 MRI 规范而不是通用的经验法则来评估成品部件。这些应用的零件应在机加工后进行固溶退火,以恢复奥氏体结构。
磁粉探伤 (MPI) 设备和灵敏的磁性检测系统需要非磁性外壳和结构部件。机加工零件中的应变诱导马氏体会在这些系统中产生背景噪音。
下游带有磁分离系统的食品和制药加工线是一个不太明显的案例。如果生产线使用磁力分离器去除产品流中的铁污染物,则具有可测量铁磁特性的加工不锈钢部件可能会脱落小颗粒,从而引发误报或未被检测到。在这些安装中,与产品流接触的每个不锈钢部件的加工后磁性状态是有效的规格参数。
恢复非磁性行为:固溶退火
如果您的应用在加工后需要非磁性不锈钢,解决方法是固溶退火:加热至 1,040–1,100°C 并快速淬火。这会溶解马氏体相并恢复完全奥氏体 FCC 结构。该部件的磁导率恢复到 1.003–1.005 附近。
权衡是机械的。固溶退火显着降低机械性能:退火后的 304 拉伸强度可能从 700 MPa 下降至 500 MPa 左右。对于在退火前确定尺寸公差和表面光洁度的精密加工部件,热处理周期期间的变形也是一个风险。薄壁零件和紧公差孔在退火过程中需要夹具支撑以防止翘曲。
对于非磁性行为和机械强度都很重要的部件,材料选择的答案是从更稳定的奥氏体牌号开始,而不是事后退火。高镍牌号和氮合金牌号(如 316LN)更接近非磁性通加工,无需加工后热处理。
当您收到零件时这意味着什么
如果加工的不锈钢部件到达加工表面时具有轻微的磁吸引力,并且材料认证确认了 316L 化学成分,则该部件没有缺陷。磁性是加工过程的预期结果。
如果整个零件(包括未加工表面)的磁吸引力很强,则这是一个不同的信号。全铁素体材料(如 430)或马氏体材料(如 410)会表现出这种行为。在这种情况下,在接受零件之前必须通过 OES 或 XRF 进行材料验证。
区别很重要:机加工零件上的局部表面磁性是冶金学。整个部件具有均匀的强磁性,是一种潜在的牌号替代品。以不同的方式对待他们。
Profab Machine 制造精密CNC 组件位于 304、316L 和 17-4PH 中。对于加工后需要受控磁导率的应用,可以根据您的规格讨论钝化处理和牌号选择指南。
