
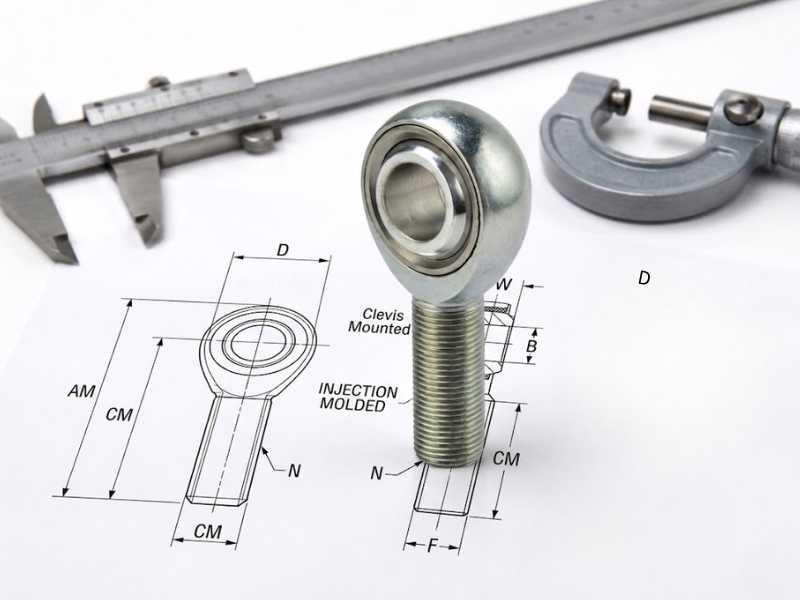
仅通过螺纹尺寸订购替换件 杆端关节轴承 会比应有的情况更频繁地产生错误零件。两个具有相同螺纹规格的 杆端关节轴承 的孔径、阀体宽度和外壳 OD 的差异足以影响原始安装中的配合或功能。螺纹尺寸告诉您刀柄如何连接。它没有说明接头如何在另一端连接、它在支架中占据多少轴向空间,或者球是否会在整个悬架行程时物理地清除底盘。
八个维度完全定义了一个 杆端关节轴承。在ISO 12240-4下,每个都有一个标准名称。了解测量方法和名称可以让您在订购定制或更换零件时明确指定。
开始之前需要的工具
A 数显卡尺的分辨率为 0.01 毫米或 0.001 英寸,是为 杆端关节轴承 测量提供可靠结果的唯一工具。一根钢尺会引入足够的视差误差,导致孔径误读 0.5 毫米,这就是紧密的销配合和马虎的销配合之间的差异。螺距规是第二种工具,仅用于在已知螺纹直径后确认螺距。
尺寸 1:孔径 (d)
孔是穿过球中心的孔,用于容纳枢轴。在 ISO 12240-4 下,该公称直径指定为d.
使用卡尺的内钳口测量孔内部。以 90 度角读取两个读数。如果两个读数相差超过 0.05 毫米,则孔因磨损而变得不圆,应更换接头而不是重复使用。
标称孔径是您在目录列表中看到的数字(10 毫米、12 毫米、1/2 英寸)。目录中并不总是注明公差等级。指定为 H7 的孔以紧密间隙与轴配合,横向游隙最小。 H9 提供更宽松的配合和可测量的间隙,这对于慢速枢轴结构应用来说是可以接受的,但在动态连杆中会听到敲击声。订购替换件时,请同时指定孔径和公差等级。仅标称值就让制造商应用其默认值,这可能与原始值不匹配。
尺寸 2:螺纹尺寸和螺距 (d3或G))
对于外螺纹 杆端关节轴承,测量螺纹牙顶的外径。请注意,由于标准螺纹公差,M12 螺纹的尺寸通常会稍小(例如 11.85 毫米)。四舍五入到最接近的标称标准。
公制螺纹表示为直径乘以螺距:M12 x 1.75。英制螺纹以直径乘以每英寸螺纹数表示,格式为 UNF 或 UNC:1/2-20 UNF。螺纹系列(UNF 与 UNC)很重要,因为 1/2-20 UNF 柄不会接合 1/2-13 UNC 管端,即使直径相同。
对于内螺纹 杆端关节轴承(本体螺纹孔),测量顺序相同,但使用螺纹量规销或内螺纹量规而不是柄来确定本体螺纹的孔径和螺距。本体螺纹的孔径与球的孔径不同。
尺寸 3:螺纹手
螺纹方向无法用卡尺测量。它需要进行物理检查:将柄旋转到已知的右手螺母中。如果顺时针啮合,则为右旋。如果逆时针啮合,则为左旋。
左手 杆端关节轴承 在柄六角上或邻近螺纹处带有机加工圆周槽,作为标准识别标记。如果不存在凹槽且未刻有 LH 标记,请在确定方向之前使用已知的 RH 接头进行试验确认。将 LH 杆端关节轴承 安装到 RH 管端不会产生接合,这一点是显而易见的。造成真正损坏的错误是假设相对湿度并在电阻发出不匹配信号之前用力扭转。
尺寸 4:内圈宽度 (B) 和主体宽度 (C)
请勿将轴承座主体厚度与球内圈宽度混淆。内圈宽度(B) 是球本身平面上的轴向厚度。这决定了安装 叉形接头 内部所需的间隙。机身宽度(C) 是外壳环的厚度。两者都必须经过验证,以确保适当的间距并防止外壳在扭矩作用下与支架结合。
尺寸 5:外壳外径 (d2)
外壳 OD 是外壳环的外径。使用外钳口测量外壳的最宽点。该尺寸决定接头是否在完全未对准时清除周围结构。
外壳 OD 并未在同等螺纹尺寸的制造商之间实现标准化。来自不同供应商的两个 M12 杆端关节轴承 的外壳外径可能相差 2 至 3 毫米。在紧密间隙安装中,在批量订购之前,测量要更换的接头的 OD 并确认更换匹配。
尺寸 6:中心高度/到孔中心的长度 (h或l3)
头部径向高度决定外部间隙,但关键的安装尺寸是中心高度 (h)—从孔的精确中心到轴承座台肩或柄端底部的距离。要在不使用专门的固定中心量规的情况下准确测量此值:使用卡尺的外钳口从柄端面到内孔的最近边缘进行测量,然后加上所测孔径的一半 (d/2).
尺寸 7:柄部总长度 (l1) 和螺纹啮合长度 (l2)
柄部总长度是指沿柄轴测量的从外壳面到螺纹柄尖端的距离。螺纹接合长度是该柄的螺纹部分,从第一个全螺纹到外壳肩部。
两个尺寸对于安装都很重要。螺纹啮合长度决定了柄可以拧入管或接头的深度,从而设定了可用的调节范围。无论孔径和螺纹直径如何测量,在需要 30 毫米最小螺纹深度的管中具有 25 毫米螺纹啮合的柄对于该应用而言尺寸过小。
尺寸 8:错位角度
不对中角是指在柄或外壳接触挡块之前球可以从孔轴线旋转的最大角度偏差。它是通过手动将球旋转到其物理极限并使用数字倾斜计读取角度或通过外壳开口几何形状进行几何计算来测量的。
标准 杆端关节轴承 提供 12 至 18 度的不对中度。高错位配置达到 25 至 34 度。如果应用需要 20 度的行程,而关节测量的极限为 14 度,则添加 杆端角度补偿隔套 或更换为高不对中 杆端关节轴承 即可解决。使接头超出其额定不对中角度会导致外壳边缘处的衬里产生边缘负载,从而加速球表面特定线处的磨损,而不是将其分布在接触带上。
订购时需要指定什么 杆端关节轴承
对于与现有接头匹配的替换订单,最小规格为:带公差等级的孔径、带螺距和螺纹的螺纹尺寸、阀体宽度和柄总长度。外壳 OD 和头部径向高度可以确认接头与周围结构的间隙。
对于 OEM 订单到图纸,ISO 12240-4提供了完整的维度框架。标准定义尺寸d, d1, d2, d3, b, c和 l 具有各自的公差等级,以及允许负载计算而不是估计的静态和动态额定载荷。引用 ISO 12240-4 和相关尺寸名称的采购订单为制造商提供了明确的尺寸目标和可追溯的检验基础。
采购时不锈钢 杆端关节轴承对于食品加工、船舶或工业应用,要求在订单确认中以书面形式确认孔和螺纹的公差等级。单独的等级(304 或 316)并不指定配合。配合是一个单独的变量,它决定关节在应用程序中是否正确执行。
Profab Machine制造不锈钢 杆端关节轴承至 ISO 12240-4 尺寸和定制图纸,并在订购零件之前根据您的实际应用确认孔径公差和螺纹等级。
