
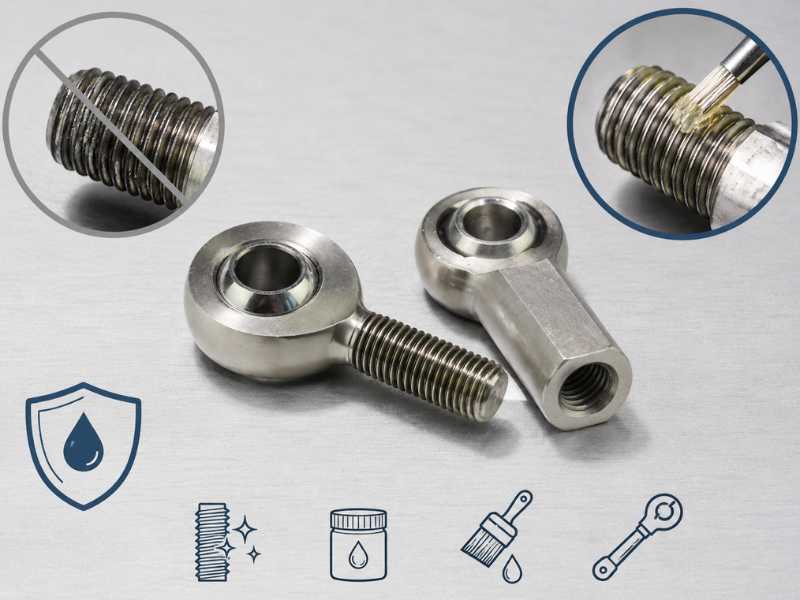
安装过程中发生咬合(galling)的不锈钢 Heim joint 并不一定是有缺陷的零件。多数情况下,这是由已知机理导致的可预见故障,只要使用正确的润滑剂、采用合适的安装速度,并理解不锈钢在螺纹界面处与碳钢表现不同的原因,即可避免。
磨损会在几秒钟内破坏线程。一旦开始,拆卸通常需要切断 杆端关节轴承 的接头。成本不仅仅是硬件。这是劳动力、停机时间以及在船舶或食品加工装置中随之而来的调度问题。
本文专门介绍了不锈钢 Heim joint 螺纹磨损的原因以及实际中有效的预防措施。
为什么不锈钢胆和碳钢不行
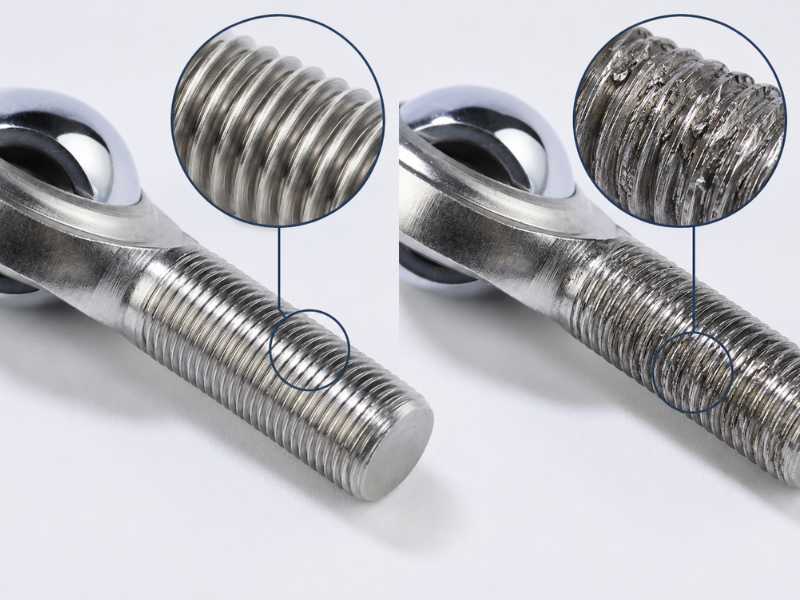
不锈钢耐腐蚀的相同特性也导致了其磨损倾向。奥氏体不锈钢(304、316、316L)上的钝态氧化铬层很薄,约为几纳米,当暴露于氧气时会迅速重新形成。在螺纹啮合的接触应力和摩擦力作用下,该层的破坏速度快于其重组速度。当裸金属在压力下接触裸金属时,延展性奥氏体基体在粗糙峰处冷焊,这一过程称为固相焊接.
碳钢没有可破坏的钝化层。它的表面不断氧化,这种氧化实际上在螺纹界面提供了一定程度的润滑。硬化碳钢(8 级、10.9 级)还可以抵抗奥氏体不锈钢冷焊时产生的塑性变形。
三种材料特性使 304 和 316 特别容易受到影响:
高延展性。奥氏体牌号是最具延展性的工程金属之一。在螺纹接触应力下,粗糙峰处的材料会变形并转移到配合螺纹上,而不是完全断裂。
啮合期间的加工硬化。当螺纹啮合且接触点处的材料变形时,奥氏体不锈钢会迅速加工硬化。然后,硬化的材料在随后的接触中产生更多的摩擦,从而加速粘附周期。
导热系数低。不锈钢的散热速度比碳钢慢。摩擦产生的热量集中在螺纹界面,增加了粘合的趋势。
实际结果是不锈钢 Heim joint螺纹连接到不锈钢 Heim joint 调节器或 薄型锁紧螺母 在错误条件下几乎会立即磨损,特别是在使用电动工具安装或没有润滑的情况下。
咬合发生在 Heim joint 组件中的位置
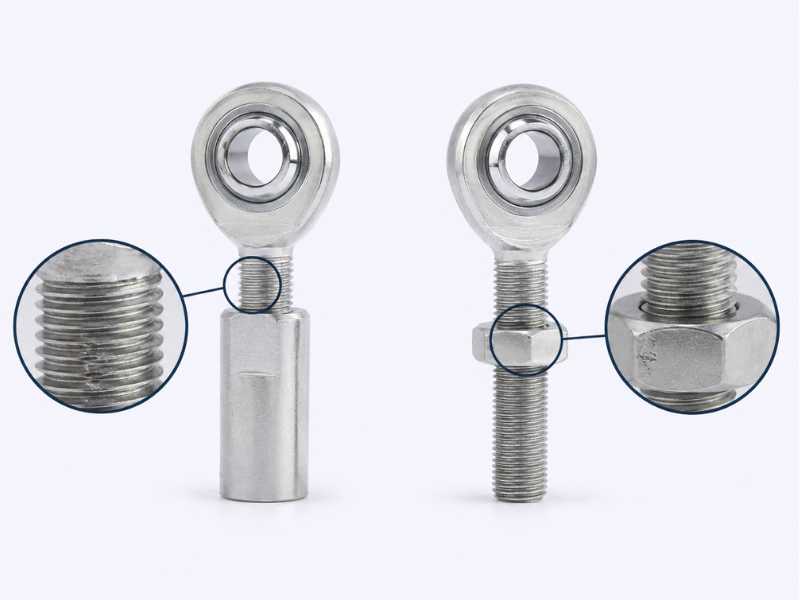
Heim joint 组件中的螺纹咬合发生在两个位置:
杆端关节轴承 柄拧入外壳或 叉形接头。将外螺纹 杆端关节轴承 组装到内螺纹外壳中时,随着接头就位,柄螺纹在增加的扭矩下啮合。如果没有润滑,这是 316 不锈钢的高风险接合点。
薄型锁紧螺母 与 杆端关节轴承 柄相对。薄型锁紧螺母 是风险最高的位置。它通常是在 316 不锈钢螺纹上运行的 316 不锈钢螺母。相同的材料配对、两个表面上的薄钝化层以及快速运行 薄型锁紧螺母 以节省安装时间的趋势相结合,使其成为不锈钢 Heim joint 组件中最常见的磨损故障点。
薄型锁紧螺母 的磨损并不总是立即显现出来。有时,螺母正常前进几圈,然后当磨损部分达到完全接触时突然锁定。到那时,螺纹已经损坏。试图将螺母拧下来通常会加剧损坏。
预防:什么有效
不可选润滑
最有效的预防措施是在安装前在螺纹上涂抹防卡剂。这不是困难装配的预防措施。这是任何不锈钢对不锈钢螺纹连接的标准做法。
防卡类型很重要。常用的三种配方为:
镍基防卡剂。工业和船舶应用中应用最广泛的不锈钢螺纹。镍在螺纹界面处提供有效的薄膜强度,并且不会像铜基化合物在潮湿环境中与 316 不锈钢一起使用时那样促进电偶腐蚀。额定温度高达约 1,200°C,但该上限与 杆端关节轴承 应用无关。
二硫化钼 (MoS2) 防卡剂。MoS2在螺纹界面处提供极低的摩擦系数,有效减少磨损倾向。它适用于干燥的工业环境。在船舶或冲洗应用中,MoS2 化合物可以在螺纹界面保留水分,随着时间的推移,会加速 316 不锈钢的缝隙腐蚀。在指定之前,请检查化合物与操作环境的兼容性。
食品级/PTFE 防卡。在螺纹润滑必须符合 FDA H1 标准的食品加工设备或制药装置中,不允许使用镍或 MoS2 化合物。基于 PTFE 或白色食品级防卡剂化合物为这些环境中的低扭矩 杆端关节轴承 组件提供足够的磨损保护。它们的薄膜强度低于金属基防粘剂,未经化合物供应商确认,不应在高扭矩或高振动安装中依赖它们。
使用方法:将外螺纹轻轻地涂满。过量的化合物并不能起到更好的保护作用,并且会在食品级环境中产生污染问题。在前几个螺距上形成一层薄而均匀的薄膜就足够了。
按环境选择润滑剂
海洋/沿海(盐水暴露):镍基防卡剂,尽可能不含金属,以避免在连续浸没时与 316 发生电耦合。
工业干燥/室内:镍或MoS2防卡剂,两者均合适。
食品加工/制药:FDA H1 食品级 PTFE 仅防卡剂。与制造商确认化合物评级。
化学加工:使用前确认防卡剂与特定加工化学品的兼容性。有些化合物不适合强酸或氧化环境。
安装速度
电动工具是不锈钢 Heim joint 组件螺纹磨损的最常见原因。高速驱动器在螺纹接口处产生摩擦热的速度快于防粘膜消散热量的速度。一旦接触温度升高到足够高,无论润滑如何,粘附都会开始。
任何不锈钢螺纹连接的正确安装方法是用手启动前几圈螺纹,确认螺纹正确啮合,没有阻力或错扣,然后使用手动工具或扭矩扳手进行最终啮合和固定。
如果必须使用电动工具来提高生产效率,请将离合器设置为最低的实际设置,并在未达到最终扭矩时停止,然后使用手动工具进行精加工。这是船用硬件组装和食品设备制造的标准做法,其中不锈钢紧固件是常态,与磨损相关的返工是公认的生产成本。
螺纹配合:没有人提及的规格问题
当螺纹配合很紧。 6g/6H 配合(标准商业公差)可为大多数应用提供足够的间隙。紧公差螺纹(4g/6H 或定制紧密配合)可减少螺纹侧面的间隙,增加啮合期间的接触压力,并且即使在润滑情况下也会增加磨损可能性。
对于需要位置精度的 杆端关节轴承 组件,请与供应商确认正在加工的螺纹公差等级。如果应用可以容忍稍微宽松的配合,请指定标准公差而不是紧配合。配合差异对 杆端关节轴承 典型负载下的组装强度没有影响,但对安装可靠性有可测量的影响。
螺纹表面光洁度也很重要。 Ra 低于 0.8 µm 的精磨或滚压螺纹比标准刀具路径参数下的螺纹切削具有更少的粗糙峰。滚压螺纹是通过成型而不是切削加工而成的,另外还有一个加工硬化的表面层,可抵抗粘附机制。对于大批量生产的 杆端关节轴承 组件,安装磨损是一个经常出现的问题,指定滚压螺纹而不是切削螺纹值得额外的制造成本。
异种材料配对
在设计允许的情况下,将 316 不锈钢 Heim joint 柄与 薄型锁紧螺母 或不同材料的外壳配对可降低磨损风险。常用选项:
316 不锈钢与 303 不锈钢。303(快削材质)中的硫化物夹杂物会破坏促进冷焊的均匀表面。磨损风险低于 316-on-316,但并未消除。注意303不宜在盐水或氯化环境中使用;硫化物夹杂物是点蚀起始位点。
316 不锈钢与黄铜或青铜。316 不锈钢螺纹上的黄铜 薄型锁紧螺母 可有效消除该接口处的磨损。黄铜的硬度比不锈钢低,并且不会形成钝化层,因此不适用冷焊机制。缺点是黄铜较软,不应在 薄型锁紧螺母 承受冲击载荷或经常调整组件的情况下使用。
涂层螺纹。PTFE 应用于外螺纹或内螺纹的螺纹涂层可显着降低摩擦系数,并防止螺纹峰处的金属与金属直接接触。一些 杆端关节轴承 供应商提供 PTFE 涂层螺纹作为船舶和食品级组件的产品选项。这对于 薄型锁紧螺母 尤其有效,因为它需要在组件的使用寿命期间进行频繁调整。
请勿使用螺纹将组件拉到位
常见的安装错误是使用 杆端关节轴承 螺纹拉紧两个连接点之间的间隙。如果杆的跨距稍短,则可能会将 杆端关节轴承 在一侧进一步拧入以弥补松弛部分。这会在安装过程中向啮合的螺纹施加轴向张力,甚至在组件承受负载之前增加接触应力。在这些条件下,无需大量润滑,几乎肯定会出现磨损。
杆端关节轴承 组件的安装应使两端位于其螺纹调节范围的大约中间行程处,并在最终拧紧螺纹之前通过其他方式(调节螺丝扣长度、重新定位锚点)来封闭结构间隙。螺纹用于张力调节和卡纸锁定,而不是用于将结构拉到位。
已经发生磨损时该怎么办
如果不锈钢 Heim joint 在安装过程中磨损并且无法前进或后退:
请勿在任一方向施加额外扭矩。磨损部分已经开始冷焊。更大的扭矩会延长焊接区域,使拆卸变得更困难,而不是更容易。
在螺纹接口处涂抹大量渗透油,并使其停留至少 30 分钟。在现场条件下,过夜渗透更为可靠。
用热风枪对外壳或螺母(不是柄)施加温和的热量。外螺母和内柄之间的热膨胀差异会破坏粘合力,导致螺纹脱落。将温度保持在 300°C 以下,以避免 316 不锈钢在螺纹接口处产生敏化。
如果无法释放螺纹,则使用旋转工具切除 薄型锁紧螺母 通常比继续施加扭矩的破坏性要小。如果磨损仅限于螺母面,则通常可以对柄螺纹进行修复。
对于安装在可触及位置的组件,记录哪些接头磨损以及在安装中的哪个点磨损,以便识别原因并纠正安装程序。生产装配中同一位置反复出现的磨损是规格或工艺问题,而不是随机的硬件故障。
安装前检查
供应商到达时的螺纹状况是合法的质量检查点,而不是可选步骤。螺纹侧面上的毛刺、加工痕迹或表面污染物在啮合过程中会产生摩擦集中,在其他相同的条件下,比干净的螺纹更早引发磨损。
在需要稍后拆卸的任何应用中安装不锈钢 Heim joint 之前,目视检查螺纹是否有:
横向于螺纹螺旋的刀具痕迹(螺纹刀具的加工毛刺)。它们会在螺纹侧面产生高摩擦线。
在潮湿条件下储存导致螺纹表面氧化或轻微生锈。虽然奥氏体不锈钢不会生锈,但存储污染会留下沉积物,增加螺纹摩擦。
螺纹引入处(前一个或两个螺距)处的任何变形。运输过程中粗暴装卸造成的引入损坏是收到零件上最常见的螺纹缺陷,也是最常引发磨损的部分。
清洁、状态良好且涂有少量油的螺纹是可靠安装的基准。在安装之前(而不是安装之后)拒绝不符合该基线的线程。
Profab Machine提供不锈钢 Heim joint,其加工符合应用所需的螺纹等级和公差。可根据要求提供定制螺纹配置、滚压螺纹和 PTFE 涂层螺纹选项。
