
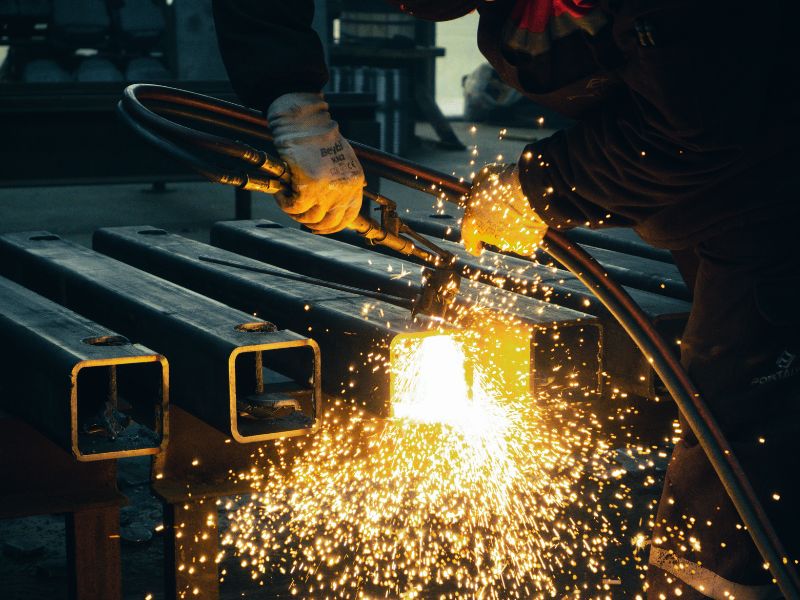
“哪种类型的焊接最强”这个问题不断被问到,而且总是得到错误的答案。按强度对焊接工艺进行排名没有抓住要点。在未正确准备的 316L 上进行 TIG 焊接的失败速度比在同一接头上进行良好执行的 MIG 焊接的失败速度更快。真正的问题是:哪种工艺适合您的材料、几何形状和失效模式?
本指南涵盖了工业制造中使用的四种主要焊接工艺、控制其实际接头强度的因素,以及为什么不锈钢在每种方法下的表现与碳钢不同。
4种主要焊接工艺类型
MIG 焊接(GMAW — 熔化极气体保护焊)
MIG 使用连续供给的自耗焊丝和保护气体(对于钢通常为氩气-CO2 混合物,对于不锈钢为纯氩气)。电弧同时熔化焊丝和母材。由于其速度快且易于自动化,它是生产环境中最常见的流程。
对于不锈钢,MIG 焊接适用于壁厚超过 3 毫米的截面,其中焊道美观程度次于产量。主要限制是热输入控制。不锈钢中的过量热量会引发敏化,其中铬与碳结合,在晶界处形成碳化铬,耗尽局部铬浓度并形成易腐蚀区域。在将进行 CIP 清洁或海洋暴露的 316 或 316L 组件上,不受控制的 MIG 参数会直接转化为过早的焊接区点蚀。
脉冲 MIG 通过在高峰值和低背景电流之间交替来部分解决这个问题,减少平均热量输入,同时保持良好的熔合。对于食品加工或化学环境中的不锈钢制造,脉冲 MIG 明显优于标准 MIG。
TIG 焊接(GTAW — 钨极气体保护焊)
TIG 使用非消耗性钨电极产生电弧,并由焊工手动添加填充棒。屏蔽通常是纯氩气。该过程较慢,需要更多的操作员技能,但焊工可以精确控制热输入、熔池尺寸和填料沉积速率。
对于不锈钢精密部件,TIG 是大多数制造车间的默认工艺。低且可控的热输入最大限度地减少了热影响区 (HAZ),降低了敏化风险,并产生清洁、低孔隙率的焊道。对于薄壁组件(3mm 以下),TIG 通常是唯一可行的选择。它可以处理 304、316、316L、17-4PH 和双相钢种,无需进行重大工艺调整,但填料选择必须与母材钢种相匹配。
正确执行的不锈钢 TIG 接头的焊接强度主要不受工艺本身的限制。它受到接头设计、装配质量以及填充金属是否与基材的机械性能相匹配的限制。
手工焊(SMAW — 屏蔽金属电弧焊)
棒焊使用自耗涂层焊条。当电极燃烧时,涂层会产生自己的保护气体和保护熔池的渣层。它不需要外部保护气体,并且可以承受恶劣的表面条件,使其成为现场修复、结构施工以及便携性比焊珠质量更重要的情况下的首选工艺。
对于不锈钢精密部件,棒焊很少是正确的选择。热输入高且难以控制。该过程往往会产生比 TIG 更宽的 HAZ 和更多失真。在像 316 这样的奥氏体材质上,它可与匹配的电极一起使用(例如 E316L-16),但在任何需要严格尺寸公差或装饰表面处理的情况下,结果通常不如 TIG。棒焊在不锈钢结构制造(扶手、储罐)上比在机加工部件上更常见。
药芯焊丝焊接(FCAW — 药芯焊丝电弧焊)
药芯焊丝使用填充有焊剂的管状焊丝,可从内部屏蔽电弧。它比棍子运行得更快,并且比标准 MIG 更好地处理较厚的部分。自屏蔽版本在室外工作,风会驱散外部保护气体。
在不锈钢制造中,FCAW 的作用有限。带有适当不锈钢焊丝的气体保护焊剂芯 (FCAW-G) 确实出现在厚截面结构不锈钢工件中,但在精密部件制造中并不常见。该工艺比 MIG 或 TIG 产生更多的飞溅和熔渣,并且紧密几何形状上的焊道质量更难控制。
接头设计:这才是真正决定强度的因素
最强的焊接接头类型是坡口焊缝(特别是带背衬的全熔透对接接头),因为焊接金属填充整个横截面,并且接头面积等于或超过母材的横截面积。在拉伸载荷下,母材金属会在正确制作的坡口焊缝失效之前屈服。
角焊缝是生产制造中最常见的类型。根据定义,它们并没有实现完全穿透,并且它们的有效喉部尺寸(而不是腿部尺寸)决定了强度。 10mm 角焊缝所承受的载荷与 10mm 对接焊缝不同。
对于不锈钢 叉形接头 杆端关节轴承或杆端关节轴承 连杆看到组合拉伸和弯曲,焊接接头几何形状与工艺一样重要。设计不良的接头上的 TIG 焊接失败。在适当准备的全焊透坡口上进行 MIG 焊接的性能优于它。
焊接不锈钢:为什么表现不同
碳钢对热输入变化的容忍度相对较高。不锈钢则不然,原因有二。
第一,敏化。奥氏体材质(304、316、316L)含有碳,在 450–850°C 的温度下与铬结合形成碳化铬。晶界处的碳化物沉淀将局部铬消耗至维持钝化膜所需的约 11% 阈值以下。结果是焊接影响区发生晶间腐蚀。使用低碳牌号(316L 优于 316、304L 优于 304)可减少碳化物析出,并控制热输入限制在敏化温度范围内花费的时间。
二、导热系数。不锈钢的导热率比碳钢低,这意味着热量不会很快从焊接区域消散。这会集中热量,增加薄片变形的风险,并延长在敏化范围内花费的时间。采用受控层间温度(奥氏体不锈钢通常低于 150°C)的 TIG 焊接直接解决了这个问题。
对于不锈钢拉杆或球面滑动轴承在焊接界面的尺寸稳定性和腐蚀性能都很重要的情况下,这些热行为不是学术性的。他们出现在服务中。
快速工艺选择指南
如果您指定焊接不锈钢部件,这里有一个简化的决策框架:
对于薄型件(3mm 以下)或具有严格几何公差的精密配合部件,TIG 是正确的工艺。对于截面厚度超过 4mm 且输出率很重要的生产组件,采用低碳不锈钢丝的脉冲 MIG 是可以接受的。对于表面处理较差且需要便携性的现场修复或结构作业,请坚持使用 316L 级电极。对于非精密应用中的重型结构不锈钢,气体保护药芯是可行的。
对于给定的应用,“最强”的焊接是能够提供足够的接头强度、根据使用环境适当管理热影响区并满足组件的尺寸要求的焊接。没有哪个过程是普遍最强的。
结论
选择不锈钢焊接工艺从材料和接头开始,而不是通用强度等级。 TIG 用于薄截面和严格公差,脉冲 MIG 用于较厚材料的生产量,用于现场和结构工作的焊棒或药芯,以及接头设计(凹槽与圆角、全熔透与表面焊道)设定实际强度上限,无论采用哪种工艺铺设焊道。将工艺、等级和接头几何形状与使用环境和焊缝保持一致。其中任何一个出错,其他人都无法弥补。
Profab Machine根据图纸制造需要 TIG 或脉冲 MIG 的定制焊接不锈钢部件。请联系 Profab Machine,为您的应用制定正确的焊接工艺和接头设计。
常见问题
对于不锈钢,TIG 焊接总是比 MIG 更强吗?
不具有普遍性。 TIG 可产生更清洁、孔隙率更低的焊缝,并具有更好的热影响区控制,这对于腐蚀敏感的服务环境非常重要。但在需要完全熔透的厚截面上,脉冲 MIG 可以以更快的沉积速率实现等效的接头强度。 TIG的优点是精度和耐腐蚀性,而不是每种配置的绝对拉伸强度。
焊接类型和焊接工艺有什么区别?
焊接工艺(MIG、TIG、Stick)是指如何产生电弧和填充物。焊缝类型(角焊缝、坡口焊缝、对接焊缝、搭接焊缝)是指接头本身的几何形状。两者独立影响力量。如果坡口焊缝达到完全熔透而角焊缝未达到完全熔透,则由 TIG 制作的角焊缝可能比由 MIG 制作的坡口焊缝弱。
为什么 316L 在腐蚀环境下的焊接接头上优于 316?
“L”名称将碳含量限制为最大 0.03%,而标准 316 的碳含量为 0.08%。较低的碳意味着焊缝热循环过程中碳化铬析出较少,从而在晶界保留更多的游离铬,保持热影响区钝化膜的耐腐蚀性能。对于任何进入食品加工、船舶或化学服务的焊接部件,指定 316L 是标准做法。
