
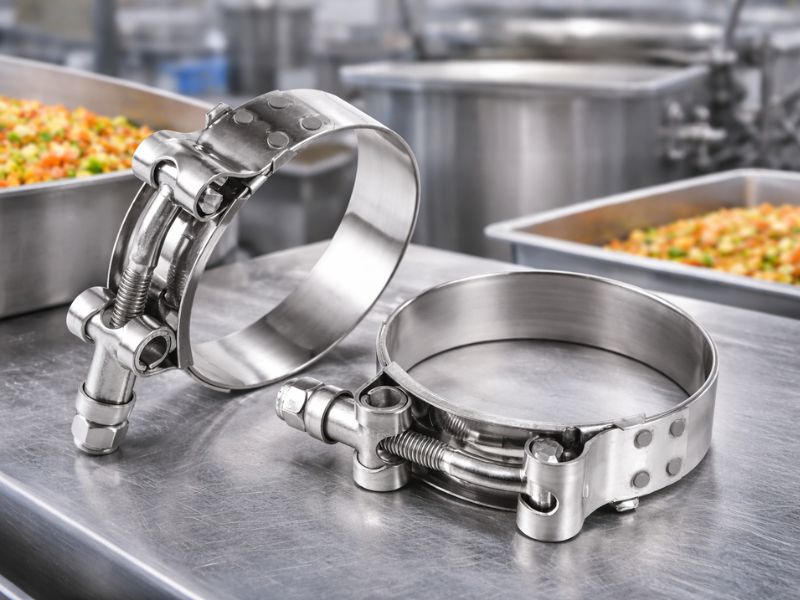
在食品、饮料、乳品厂的设备采购清单上,喉箍似乎是一个不起眼的部件。但这个 5 美元的夹子可能成为整个生产线微生物污染的根源,导致产品召回、品牌声誉受损,甚至诉讼。
许多设施认为“购买不锈钢就足够了”,但实际上,并非所有不锈钢夹都可用于食品接触.
今天我们来分析食品级夹具从FDA法规、3-A卫生标准、材料要求、设计原理、CIP清洁兼容性等角度提出选择和使用要求。
并非所有“不锈钢”都是“食品级”
食品接触材料的要求
根据NSF/ANSI 51,食品设备材料标准,这是实际管理不锈钢结构材料的标准(不是有时为此引用的 FDA 涂层/塑料法规),食品接触材料必须满足:
- 无毒:不会将有害物质释放到食品中
- 耐腐蚀:在食品和清洁剂环境中不会腐蚀或降解
- 可清洁:表面光滑,无死角,能有效去除残留物和微生物
- 已鉴定: 等级在图纸和订单上都有标注,因此可以检查
虽然 FDA 提供了基准要求,但食品行业通常遵循更严格的要求 3-A 卫生标准:
3-A SSI(卫生标准公司) 是由卫生专家、设备制造商和食品加工商共同建立的标准组织。其标准包括:
- 3-A 63-04:卫生配件,包括卡箍式配件和固定它们的卡箍
- ASME BPE:生物加工设备标准(也广泛应用于食品行业)
3-A 标准的核心要求:
- 材料:AISI 300系列不锈钢(304、316、316L)
- 表面光洁度:抛光表面Ra≤0.8μm(32微英寸),未抛光≥2B工业光洁度
- 设计:无死角,无积水区,可完全拆卸进行清洁
- 清洁性:可进行CIP(就地清洁)或拆卸清洁
卫生设计原则
满足物料要求只是第一步;设计细节更为关键。
原则一:无死角
“死角”是指液体无法充分到达的区域,容易积聚残留物并藏匿微生物。
常见死腿问题:
- 盲螺纹孔:线程在底部创建池化区域
- 缝隙: 卡箍和管道接触面之间的微小间隙
- 穿孔:穿孔夹带中孔的内边缘
3-A 兼容设计:
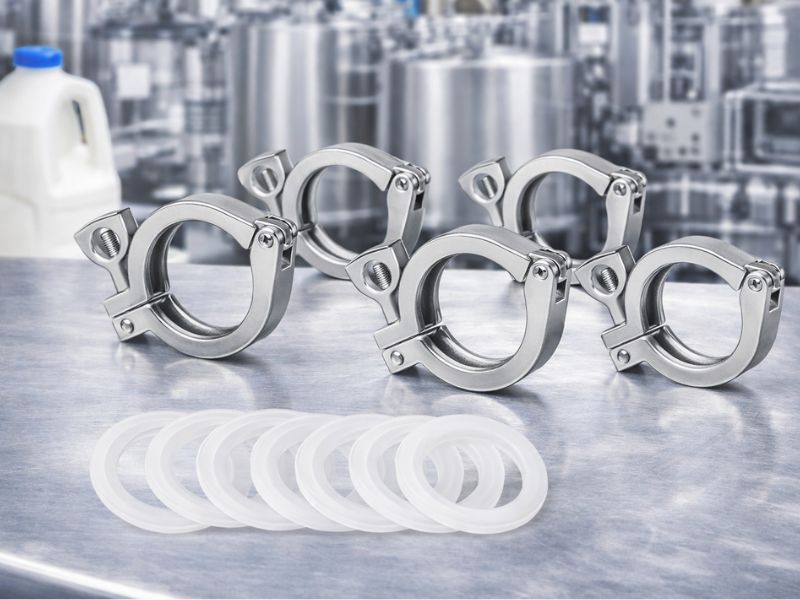
- 三夹:没有螺纹进入食品区域,通过外部蝶形螺母施加夹紧力
- 实心带:避免穿孔设计,使用压花或实心带
- 光滑内表面:食品接触面必须抛光,无毛刺
原理2:完全可拆卸
根据 3-A 标准,食品接触表面必须是可清洁和可检查的,这对于许多部件来说意味着它们可以完全拆卸,以允许:
- 目视检查:检查是否有残留物、损坏、腐蚀
- 手动清洗:对于不能进行CIP的区域,可以拆开刷
- 灭菌: 高温蒸汽或化学灭菌
不合规设计:
- 汽车蜗杆夹具:螺杆和蜗轮无法分离,缝隙难以清洁
- 弹簧夹:弹簧圈内部积有液体,不可拆卸
- 压接夹:一次性使用,损坏后无法重复使用
合规设计:
- 三夹:4 个组件(2 个套圈 + 1 个夹具 + 1 个垫圈),完全可分离
- 卫生级蜗杆夹: 螺钉和带完全分离,内表面光滑
原则 3:表面光洁度要求
表面粗糙度直接影响微生物附着和清洁效果:
3-A 标准要求:
- 食品接触表面: Ra≤0.8μm (32 微英寸)
- 非食品接触表面:光滑且可清洁,表面适合冲洗程序
为什么这么严格:
- 粗糙表面有微小的凹坑和凹槽,容易滋生细菌
- 大肠杆菌和沙门氏菌等病原体更容易在粗糙表面上形成生物膜
- 一旦生物膜形成,常规CIP很难去除
实际应用:
- 乳品厂:所有接触牛奶的夹子必须具有光滑、抛光的内表面
- 饮料厂: 接触果汁和碳酸饮料的夹具抛光光滑
- 肉类加工:虽然不直接接触产品,但清洗水可能会溅出,仍需要光滑的表面
原理4:自排水设计
池水是微生物的滋生地;卫生设计要求:
- 排水水平管坡度≥1%
- 卡箍安装位置应避开水池的低点
- 拆卸后,必须完全排干,不得残留水分
常见故障模式:蜗杆夹安装时螺钉外壳朝下,清洁后水会积聚在螺纹中。滞留的水分正是微生物生长所需的条件,并且它破坏了原本正确的 CIP 循环。将三夹钳的螺母朝上,这样就不会积水,就可以避免这个问题。
CIP 清洁兼容性——日常运营的核心
食品厂不能每天拆卸所有夹具进行清洗; CIP(就地清洁)是日常清洁的主要方法。
什么是 CIP 清洁
CIP 是一种无需拆卸设备、使用循环清洁溶液清洁系统内部的方法:
- 预冲洗:水冲走大部分残留物
- 碱洗: 热碱性溶液(1-2% NaOH,70-80°C)去除蛋白质和脂肪
- 中间冲洗: 去除碱性溶液
- 酸洗: 酸溶液(1-2% HNO₃ 或 H₃PO₄)去除矿物质沉积物
- 最终冲洗:去除残留化学品
- 可选灭菌:热水 (>85°C) 或蒸汽灭菌
CIP 卡箍兼容性要求
流体动力学设计:
- 卡箍内表面与管道齐平,无突起
- 避免涡流和死区
- 流速 ≥1.5 m/s,雷诺数 >10,000(紊流)
化学兼容性:
- 耐碱性:NaOH浓度≤3%,温度≤90℃
- 耐酸性:HNO₃浓度≤2%
- 316 不锈钢优于304(耐点蚀)
- 避免使用氯化物清洁剂,尤其是热清洁剂,这会导致点蚀并可能导致应力腐蚀开裂
温度容差:
- 耐热水冲洗 (85-95°C)
- 蒸汽灭菌(SIP,在线蒸汽灭菌,121-134°C)
- 垫圈材料:EPDM、硅胶或 PTFE,额定温度高于蒸汽灭菌温度
垫片选择的重要性:
- 不太合适的垫片(如标准 NBR 丁腈橡胶):温度等级比 EPDM 或硅胶更低,热碱洗后会老化
- 适用垫片(EPDM、硅胶、PTFE):额定蒸汽灭菌温度,耐 CIP 酸和碱
- FDA 合规性:弹性体垫圈材料(EPDM、硅胶)必须符合 FDA 21 CFR 177.2600 的要求,以及符合 PTFE 和 21 CFR 的要求177.1550
CIP 验证要求
食品工厂必须验证 CIP 有效性:
- ATP 测试: 三磷酸腺苷测试,检测有机残留物
- 菌落计数:针对植物自身 CFU/cm² 限制的表面采样
- 目视检查:拆卸后无可见残留物
- 记录保存:温度、浓度、时间曲线,可追溯
常见故障模式:CIP 循环很难完全到达蜗杆夹的螺纹,留下的任何残留物都会成为酵母或霉菌源。含有残留物的产品在其标签的保质期结束之前就可能会膨胀或变质——这种故障可以追溯到夹具的几何形状,而不是 CIP 化学成分。
CIP-兼容夹检查表
• 内表面抛光,Ra≤0.8μm,与管道齐平
• 无盲孔,无螺纹进入流体区
• 垫圈材料符合 FDA 标准(21 CFR 177.2600 或 177.1550),额定温度高于蒸汽灭菌温度
• 可耐受 3% NaOH 和 2% HNO₃
• 可拆卸进行清洁验证
不充分的 CIP 可能导致污染和食品召回
不同食品行业的特殊要求
不同的行业有不同的夹具要求。
乳制品行业
最严格要求:
- 必须带有 3-A 63-04(卫生配件)下的 3-A 符号
- 优先考虑三夹钳
- 巴氏灭菌系统:耐温 >95°C
- UHT(超高温)系统:耐温性 >140°C
- 每日 CIP,每周或每月 SIP
特别注意事项:
- 乳蛋白易形成热变性沉积物(乳石)
- 需要高碘酸清洗以去除矿物质
- 垫片必须承受高温和高压
肉类和家禽加工
USDA/FSIS 要求:
- 虽然不直接接触肉类,但清洗水和血液可能会接触夹具
- 不锈钢表面易于清洁,防止交叉污染
- 耐氯化物(清洗常用含氯消毒剂)
- 316 不锈钢优于 304
卫生监督:
- SSOP和HACCP体系下需要卫生监控记录
- SSOP(卫生标准操作程序)指定清洁频率
饮料行业
酸性产品(果汁、碳酸饮料):
- 优先考虑 316 不锈钢,耐酸性好
- 避免点蚀(果汁中的有机酸+氯离子)
- 糖渣容易滋生酵母,CIP一定要彻底
啤酒和酿造:
- 发酵罐和管道连接:标准卡箍
- 耐CO2压力,密封性好
- 耐清洁剂(碱性和酸性交替)
常见错误和风险
许多食品厂对夹具的使用存在误解。
错误 1:混合使用工业级和食品级夹具
场景:为了省钱,在非直接接触区域使用工业级夹具。
风险:
- 清洁水可能溅到任何地方
- 拆装维修时,可能安装错误
- 审核时,无法证明“哪些是食品接触,哪些不是”
- FDA 或第三方审核可要求完全更换
正确做法: 在食品区内,所有夹具统一使用3-A认证产品,以确保一致性。
错误2:忽略垫片食品级认证
场景: 夹具为 316 不锈钢,但垫圈使用普通橡胶。
风险:
- 垫片可能释放有害物质(增塑剂、硫化剂)
- 老化后碎片脱落,进入产品
- 不耐清洁剂,需要经常更换
正确做法:
- 垫片必须符合 FDA 21 CFR 177.2600(橡胶)或 177.1550 (PTFE)
- 首选 EPDM、硅胶或 PTFE
- 定期更换(根据制造商建议,通常每 6-12 个月更换一次)
错误3:CIP参数设置不当
场景:为了“节省时间”,缩短 CIP 清洁时间或降低温度。
风险:
- 清洁不彻底,微生物残留
- 长期积累导致生物膜形成
- 产品微生物计数超标,召回
正确做法:
- 严格遵循经过验证的 CIP 程序
- 监测并记录温度、浓度、流量
- 定期拆卸检查,验证 CIP 有效性
错误四:安装维护不规范
场景: 夹具正确,但安装时手接触内表面,或设备维护后未清洁而使用。
风险:
- 手接触导致微生物污染
- 安装工具碎屑(金属屑、润滑剂)进入系统
- 紧固扭矩不当导致密封失效或垫片损坏
正确做法:
- 安装前:
- 戴无菌手套或使用无菌工具
- 用 70% 酒精或 CIP 溶液预清洁
- 检查垫圈完整性
- 安装过程中:
- 按照夹具制造商的规定拧紧;大多数三夹蝶形螺母都是用手拧紧的
- 确保垫圈居中,不偏移
- 安装后:
- 运行CIP程序
- 压力测试,检查密封完整性
- 记录安装日期和人员
回到最初的问题:不锈钢夹可以用于食品级应用吗?
答案:只能使用满足特定要求的不锈钢卡箍。
这不仅仅是购买任何“不锈钢”夹子;它们必须满足材料、设计、表面光洁度、清洁和认证的一系列要求。
Profab Machine制造不锈钢卫生夹用于食品、饮料和乳制品加工生产线的 304 和 316,具有适合 CIP/SIP 服务的工厂认证和表面光洁度。
