
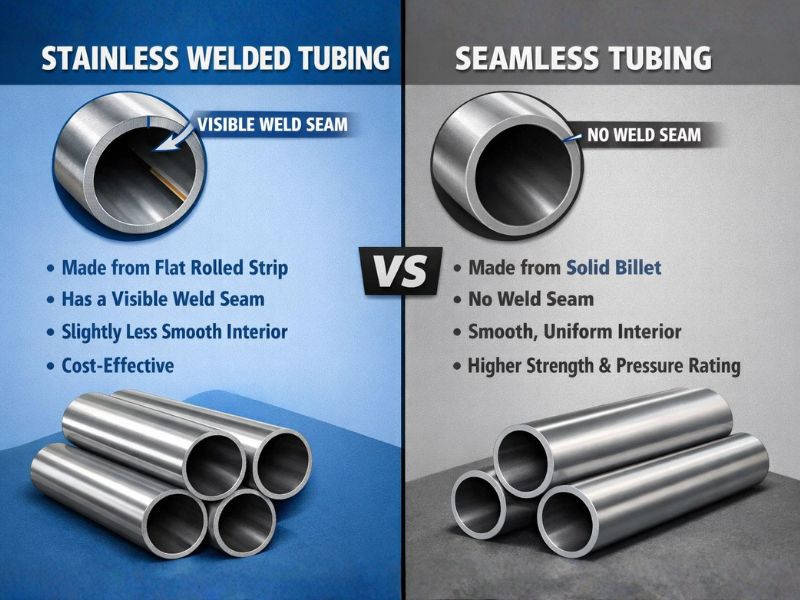
不锈钢管贯穿从汽车排气系统到石化生产线的各个领域,但并非全部都来自相同的生产路线。焊接管和无缝管从不同的原材料开始,最终具有不同的机械性能、不同的交货时间和不同的价格点。选择错误的系统要么会为不需要的压力容量付出过高的代价,要么会导致系统规格不足,最终会出现故障。
本指南介绍了每种类型的制造方式、真正的性能差异来自何处,以及哪些应用实际上需要无缝结构,哪些应用更适合购买焊接管。
了解制造方法
无缝管生产
无缝管最初是实心钢坯,通过穿过中心的心轴加热和刺穿,形成厚壁空心管壳。然后通过芯棒铣削来拉长该壳体,同时使用滚轮减小壁厚并增加长度;热挤压是某些尺寸的替代途径,迫使加热的坯料通过成型模具直接形成型材。通过精密模具进行冷拔可确定最终尺寸和表面光洁度,而皮尔格(一种往复式模具工艺)可以在需要时进一步收紧公差。这些步骤中的每一步都会增加时间,这是无缝管比焊接管成本更高且生产时间更长的主要原因。
焊管制造
焊接管材最初是扁平盘绕带材,展开成成型卷,在边缘连接之前逐渐将其弯曲成管状。高频感应焊接是最常见的方法:电流加热带材边缘,并在连续、高速的过程中通过压力将它们熔合在一起。电阻焊 (ERW) 的工作原理类似,电流通过材料本身产生熔化热量,而激光焊则产生三者中最窄、最一致的接缝。焊接后,通过冷轧或锻造减少焊道,最后的拉拔道次可改善表面光洁度,收紧尺寸公差,并消除焊缝的残余应力。
流程差异在实践中意味着什么
焊接生产连续高速运行,并且可以轻松扩展产量,而无缝生产是一个速度较慢、多步骤的批处理过程,具有实际的产能限制。这直接体现在交货时间上:焊接管通常在几天到几周内发货,而无缝管可以运行四到八周,具体取决于尺寸和等级。焊接方法还可以更轻松地处理薄壁、大直径配置,而无缝生产更适合厚壁管材。一般来说,焊接管比同等的无缝规格便宜得多,尽管确切的差距在很大程度上取决于尺寸、等级和订单量。
性能:焊接与无缝
1. 压力能力
无缝管通常比相同尺寸和壁厚的焊接管承受更高的允许工作压力,但其原因并不是抽象的“均匀壁厚”,而是压力设计规范应用于焊接结构的焊缝效率系数。下ASME B31.3,无缝管的接头质量因数为 1.0,而未经全面射线照相检查的焊接 ERW 或 EFW 管通常分配为 0.85。由于许用压力直接与该系数成正比,因此相同壁厚的焊管比无缝管承受的额定压力大约低 15%,如果对焊管进行完全射线照相并且将系数提高回 1.0,则间隙会缩小或消失。
2.耐腐蚀性
无缝管材的均匀晶粒结构在整个横截面上均匀地抵抗化学侵蚀,没有接缝作为弱点。焊缝旁边的热影响区可以看到冶金结构的局部变化,包括不稳定等级的碳化物沉淀,以及焊缝处任何残留的表面不规则性,即使在焊道减少之后,也会在某处收集腐蚀性介质和残留物。实际上,这在连续浸泡或高氯化物环境中最为重要;对于一般大气或低腐蚀性用途,差异很少是决定因素。
3. 结构完整性和疲劳
无缝管的连续晶粒结构比焊接接头更均匀地分布应力并能更好地处理循环载荷,即使焊缝在安装时通过了检查,也会在重复的应力循环中产生疲劳裂纹。热循环增加了另一个变量,因为焊接区和母材的膨胀速度略有不同,从而引入额外的局部应力。这就是为什么核、航空航天和其他高故障后果应用将无缝指定为基准要求而不是可选升级。
4. 尺寸公差和表面光洁度
焊管实际上在这方面具有优势:轧制和定径工艺比无缝生产通常实现的外径控制更严格,壁厚更一致,冷拔焊管通常比无缝管具有更光滑的光洁度,无缝管可能带有穿孔和轧制工艺产生的微弱螺旋痕迹。焊接管还可提供更长的连续长度,因为无缝生产具有与穿孔和拉拔设备相关的实际长度限制。
5. 尺寸和形状灵活性
大直径、薄壁管材有利于焊接结构;成型过程可以轻松处理无缝困难的几何形状。厚壁管则以相反的方式运行,有利于旋转穿孔过程。焊接生产还涵盖了更广泛的实际直径范围,并且比无缝生产更容易生产方形、矩形和定制型材,无缝生产需要针对圆形以外的任何形状的特定模具。
6. 测试和质量保证
无缝管没有需要检查的焊缝,这就消除了整个质量控制类别:没有焊接工艺鉴定,没有持续的焊接参数监控。焊接管则需要相反的方法,通过无损检测(超声波、射线照相或涡流)来验证焊缝完整性,并在生产过程中持续监控焊接参数。两种类型均经过水压测试以证明压力完整性,测试压力由管理产品标准设定。认证文件反映了相同的划分:焊管证书包括焊接工艺资格记录,而无缝证书侧重于材料和尺寸一致性。
7. 成本分析
两者之间的成本差距几乎完全来自于生产复杂性。无缝管需要在专用设备上进行多次加热、穿孔和拉拔操作,具有实际的吞吐量限制,而焊管则以更高的生产线速度从卷材上连续运行。这种差异与订单尺寸有关:对于批量订购的标准尺寸,焊管的成本优势最大,而对于无缝产能限制不太重要的小型、特种或厚壁订单,成本优势则缩小。对于任一类型都满足工程要求的应用,实际决策通常取决于项目是否可以吸收无缝的交货时间和溢价,或者焊接的更快的可用性和更低的成本是否使其更适合。
行业应用:每种类型都表现出色
关键高压和高温应用
石油和天然气钻井系统通常在远高于焊接管额定压力的工作压力下运行,将无缝指定为标准。石化反应堆容器和高压工艺管道遵循相同的逻辑,核电站专门使用无缝管,因为辐射暴露和高系统压力的结合没有留下与焊接相关的故障模式的余地。锅炉管和化工厂热交换器增加了热维度:无缝结构避免了焊接热影响区,焊接热影响区在持续高温下会失去强度,这就是为什么无缝不锈钢管在大约 600°F 以上仍然是默认值。
汽车和通用应用
排气系统、歧管、集管和排气管的运行远低于管道压力额定值,并且温度适中,因此仅就成本和可用性而言,焊接不锈钢是这里的标准。 Grade 409 涵盖了对成本敏感的排气系统,321 的钛稳定性使其在暴露于持续高温的优质排气系统中占有一席之地。同样的逻辑也适用于建筑扶手、HVAC 系统、家具和一般管道,这些地方的压力较低,而焊接管的光滑表面实际上对外观来说是一个优势。
专业行业:医疗、海洋和食品加工
医疗器械制造和植入式组件通常指定无缝以实现可靠性和精度,而制药原位清洁系统则倾向于无缝结构,以避免任何可能导致污染的焊缝相邻表面不规则性。海洋环境也推动无缝化,因为持续的盐雾对焊缝的侵蚀比周围的母材更强烈。 ASTM A270 下的食品级管材可以通过任一类型来满足,选择取决于特定的卫生系统设计而不是一揽子规则 - 请参阅Profab 的不锈钢管了解可用尺寸和等级。
材料等级和标准
常见不锈钢牌号
304 等级涵盖大多数通用和建筑作品。 304L 牌号将碳含量降至 0.03% 以下,以防止焊接过程中碳化物析出,这就是焊接结构通常指定“L”牌号的原因。 316 牌号添加了 2% 至 3% 的钼,可在海洋和化学应用中显着提高耐腐蚀性,其实际成本高于 304,并且 316L 将低碳可焊性优势与添加钼相结合,这就是医疗和制药管材通常指定它的原因。 321 牌号的钛稳定性可防止高温下的晶间腐蚀,涵盖 304 和 316 不适合的排气和高热应用,而 409 牌号是汽车排气装置的经济型铁素体选择,在这些应用中,成本比绝对耐腐蚀性更重要。
ASTM 标准
ASTM A269 涵盖通用不锈钢管,包括焊接管和无缝管,符合一组机械性能要求。 ASTM A213 仅是无缝的,专为高温应用中的锅炉、过热器和热交换器管而编写。 ASTM A554 涵盖圆形、方形和矩形型材的焊接机械管材;尽管有时与管道标准归为一类,但它是仅限焊接的规范。相比之下,ASTM A312 涵盖了相同机械要求下的无缝和焊接不锈钢管,上面讨论的接头质量因数实际上是区分它们在使用中的压力等级的因素,而不是基材强度的差异。这标准比较更详细地分解每个的范围。根据这些标准,304 级管材的最小拉伸强度约为 75,000 PSI,无论是无缝还是焊接。
安装注意事项
连接和制造
在焊管安装过程中,焊缝方向很重要:将焊缝定位在远离最大弯曲应力点的位置,并在管材弯曲时将其保持在中性轴上,这两者都可以降低成型过程中焊缝失效的风险。除此之外,熔焊、轨道焊接和压缩配件在两种类型的管材上都以相同的方式工作,并且标准弯管机、切割机和焊工无需专用设备即可处理这两种管材。弯曲半径由壁厚决定,而不是由无缝管还是焊接管决定。
结论
焊接不锈钢管和无缝不锈钢管之间的选择取决于应用的工作压力、温度和故障后果,而不是一种工艺相对于另一种工艺的普遍偏好。无缝焊接在高压、高温和高后果的服务中赢得了优势,在这些服务中,焊缝的接头质量因数和热影响区限制是不可接受的权衡。焊接管在其他地方都是更好的选择,它可以提供更快的交货时间、更严格的尺寸控制,并为大多数一般工业、汽车和建筑应用带来真正的成本优势。
如需为您的项目指定合适的不锈钢管的指导,Profab Machine 可以帮助将等级和施工方法与您的实际操作条件相匹配。
Profab 还供应不锈钢管夹用于安装和固定管道。
常见问题
工程师何时专门选择无缝管而不是焊接管?
无缝管是高压系统、疲劳关键应用以及安全敏感行业(例如液压、石油和天然气以及某些化学工艺)的首选,在这些行业中,焊接管的焊缝质量因数或热影响区会影响设计裕度。
哪种类型更容易采购且交货时间短?
焊接不锈钢管通常更容易采购,尺寸范围更广,并且比无缝管提供更短的交货时间,因为它连续使用卷材库存而不是通过多步骤批量过程。
