
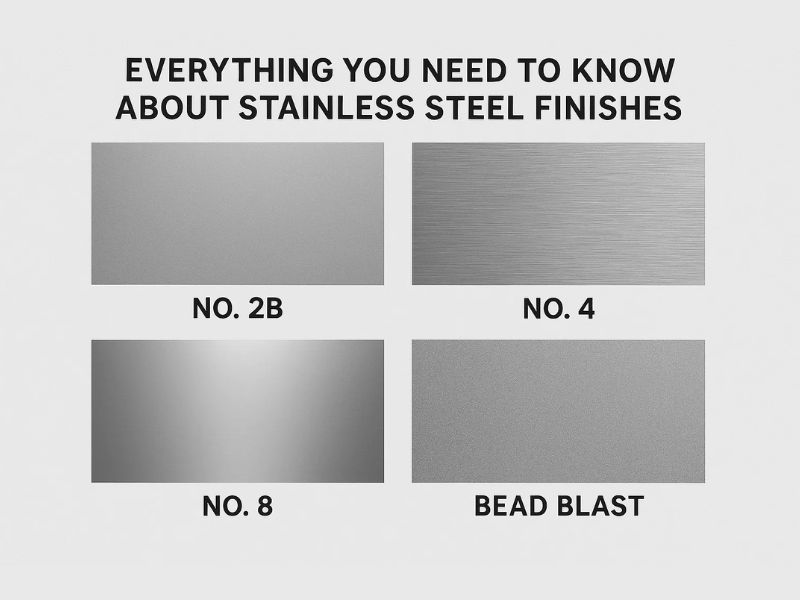
不锈钢表面处理是制造的最后一步,它的作用不仅仅是改变零件的外观。它设定的表面粗糙度决定了零件的耐腐蚀、防污染和在处理过程中的承受能力。正确的表面处理取决于零件的去向:食品厂的储罐内部需要与装饰性扶手截然不同的东西。本文介绍了标准铣削和抛光表面等级、如何比较它们以及非不锈钢电镀硬件适合不锈钢组件的位置。
不锈钢表面处理的实际效果
不锈钢表面处理是一个制造步骤,决定金属的耐腐蚀性、耐磨性、导电性、可焊性和卫生性能,而不仅仅是其外观。所有这一切背后的关键指标是表面粗糙度,在北美测量为 Ra(平均粗糙度),在欧洲测量为 Rz(平均粗糙度深度)。这些表面处理名称遵循不锈钢板材、带材和板材的 ASTM A480 标准,这就是为什么“4 号表面处理”或“2B 表面处理”在各个供应商中的含义相同。
铣削加工
轧机表面直接来自轧制和退火线,无需额外抛光。它们是所有其他完成的起点。
1 号完成 (1D)
1 号表面处理可去除热轧、退火和酸洗过程中形成的深色氧化皮,留下暗淡、不反光、不平坦的表面,并具有高粗糙度 (Ra 3.0–7.5 µm)。它在美学上并不吸引人,但它坚固且便宜。常见于熔炉部件、热交换器和其他外观不重要的非装饰工业建筑。
编号2D 完成
2D 表面处理与下面的 2B 表面处理一样经过冷轧、退火和酸洗,但跳过最后的抛光辊道次,留下光滑但暗淡、不反光的表面。其无方向性纹理在深拉操作中可以很好地保留润滑剂,这使其成为需要成型为复杂形状的零件的实用选择:汽车排气部件、化学加工设备和炼油厂硬件。
编号2B 完成
2B 表面处理经过冷轧、退火、酸洗,并通过抛光辊进行轻微回火处理,产生光滑、中等反射率的表面 (Ra 0.1–0.8 µm),具有出色的平整度。它是最常见、用途最广泛的研磨表面,因其耐用性、卫生性和成本的平衡而广泛用于炊具、小型罐、食品加工设备和制药机械。它还用作机械抛光饰面(如 No.3 和 No.4)的标准起始表面。
BA 完成 (2R)
光亮退火 (BA) 不锈钢经过冷轧,然后在受控的无氧气氛中退火,而不是酸洗,从而产生光滑、明亮、镜面般的表面 (Ra 0.05–0.1 µm),无需任何机械抛光步骤。由于 BA 无需研磨加工即可实现高反射率和极低的粗糙度,因此适用于卫生和外观都很重要的场合:手术器械、装饰器具和交通镜。
抛光饰面
抛光饰面是通过使用逐渐更细的磨料对表面进行机械研磨而产生的,其范围从粗糙的缎面纹理到近乎镜面的光泽。
3 号完成
使用粗粒度 100–120 砂带对 2B 表面进行定向湿式抛光,可产生缎面哑光表面,具有可见的线性颗粒,粗糙度通常高于 1.0 µm。用于食品加工设备、实验室仪器和需要粗拉丝外观的建筑工程。
4 号完成
最广泛认可的不锈钢表面处理。使用更细的 120–180 粒度进行定向湿抛光可产生更光滑、更明亮、微反射的表面,并具有细平行线,Ra 通常为 0.2–1.0 µm。电梯、厨房水槽、餐厅设备和建筑面板的标准配置。
No.5 饰面(缎面/拉丝)
也称为 EN 2K。采用一系列逐渐变细的磨料制成,可产生具有细平行线的均匀哑光纹理。稍微粗糙的表面比 4 号表面更能抵抗划痕和磨损,这使其成为覆层、扶手和标牌的常见选择。
6 号饰面(哑光)
Tampico 刷涂 4 号表面会产生无方向性、暗淡的缎面外观,比 5 号表面更光滑且反光更少。它在 20 世纪后期的建筑中更为常见,如今主要出现在雕像和装饰作品上。
7 号完成
抛光精细研磨的表面会产生高光泽、近乎镜面的外观,但仍然可以看到研磨阶段的微弱砂纹。主要用于装饰和建筑特征,如柱盖和装饰墙板。
8号镜面
ASTM 标准下最具反光性的饰面,通过使用逐渐更细的磨粒进行抛光和广泛的抛光而制成。微弱的浅黄色线条可能仍需经过仔细检查,但结果是光滑、镜面般的表面,用于标牌、反射器和建筑雕塑,特别是芝加哥的云门(“豆子”)。
比较饰面
表面粗糙度和卫生
对于食品加工、制药和医疗应用,Ra 比外观更重要。 Ra 值较低意味着污染物滞留的微观谷较少,这就是为什么 2B 表面处理 (0.1–0.8 µm) 比 No.1 表面处理更容易消毒,尽管两者在技术上都是“未抛光”的。卫浴行业指定低 Ra 饰面是为了满足清洁性要求,而不是为了美观。
| 完成名称(ASTM 和 EN) | 制作方法 | 外观 | 典型 Ra (μm) | 主要优点 | 常见应用 |
|---|---|---|---|---|---|
| 1 号 (1D) | 热轧、退火、酸洗 | 暗淡、不反光、粗糙 | 3.0-7.5 | 耐用、低成本、高温使用 | 工业、炉配件、热交换器 |
| 编号 2D (2D) | 冷轧、退火、酸洗 | 光滑、不反光、哑光 | 0.2-0.8 | 非常适合拉深,保留润滑剂 | 化工设备、汽车尾气 |
| 编号 2B (2B) | 冷轧、退火、酸洗、调质合格 | 光滑,中等反光,微有光泽 | 0.1-0.8 | 用途广泛、性价比高、卫生好 | 食品加工、炊具、制药机械 |
| BA (2R) | 冷轧、光亮退火 | 光滑、明亮、镜面状 | 0.05-0.1 | 高反射率无需抛光,卫生性好 | 手术器械、修剪器具、交通镜 |
| 3 号(1G-2G) | 定向湿抛光(100-120 粒度) | 缎面、哑光、带线性纹理 | >1.0 | 美观、可清洁 | 食品加工、啤酒厂设备、建筑 |
| 4 号(1J-2J) | 定向湿抛光(120-180 粒度) | 更光滑、更明亮、有细纹 | 0.2-1.0 | 最受欢迎、可清洁、美观 | 厨房水槽、电梯、餐厅设备、电器 |
| 5 号(2K) | 定向湿法抛光(系列磨料) | 哑光、不反光、平行线 | 0.5-0.8 | 防刮、耐用 | 建筑覆层、扶手 |
| 6 号(1K-2K) | Tampico 刷有 4 号饰面 | 柔软、无光泽、缎面、无方向性 | <0.5 | 独特的美学,如今不太常见 | 雕像,建筑风格 |
| 7号 | 在精细研磨的表面上进行抛光 | 高光泽、近镜面 | 未标准化 | 高反光、装饰性 | 柱盖,装饰件 |
| 8号 | 用逐渐更细的磨料进行抛光,然后抛光 | 高反射镜面 | 未标准化 | 极致美学,原始反射 | 标牌、反光板、墙板、雕塑 |
组件中非不锈钢硬件的涂层
不锈钢组件并不总是全不锈钢的。拉杆球、轴体和其他高磨损接触点有时指定为镀碳钢而不是不锈钢,通常出于成本或特定硬度/磨损要求,不锈钢牌号不那么经济。在这种情况下,这些部件上的电镀是与不锈钢主体上的研磨或抛光等级不同的表面处理问题。
电镀是这些组件的标准途径:以电化学方式沉积铬、镍或锌,以在零件表面上形成硬度、耐磨性和腐蚀保护。
- 镀铬增加表面硬度和耐腐蚀性。装饰镀铬厚度为 0.5–1 µm;耐磨表面的硬铬厚度为 5–80 µm。常见于横拉杆球、轴体和球头。
- 镀镍的目标是耐磨和防腐蚀,厚度通常为 10–30 µm,常见于拉杆 SA 系列组件。
- 镀锌是具有装饰性表面处理的经济型防腐蚀选择,厚度通常为 5–15 µm,用于滚珠轴承套筒、金属管、拉杆体、螺母和球头外壳。
铬的成本高于镍,高于锌,一旦满足功能要求(硬度、磨损或基本腐蚀保护),这通常是决定因素。对于与不锈钢组件配对的碳钢紧固件,黑色氧化(发蓝)或磷化是其他常见的预处理,两者都比电镀便宜,但提供的腐蚀保护较少,适用于室内或低暴露硬件,而不是任何会看到水分或盐分的硬件。
长期维护和保养
维护需要规模与完成。像No.4这样的定向饰面应沿着纹理进行清洁,以避免明显的划痕;像 No.8 这样的光滑、无方向性的饰面更具容错性。对于特定表面处理而言,遵循正确的清洁方向和方法比初始表面处理选择更重要。
定制饰面
标准饰面并不涵盖所有情况。工程师有时会为敏感应用指定定制 Ra 或 Rz 目标,例如超导组件或医疗植入物,在这些应用中,可靠性和精度不允许通用研磨或抛光等级。
不锈钢表面处理的经济性
像 2B 这样的铣削表面处理剂的前期成本最便宜,但最低的购买价格并不总是最低的生命周期成本。更便宜、不太卫生的表面处理会腐蚀得更快,或者需要更频繁的清洁和维护,这会延长零件的使用寿命。更容易清洁、更耐污染的饰面可以通过减少维护和停机时间来降低总体成本,即使初始价格较高。根据总生命周期成本指定,而不仅仅是采购订单行项目。
结论
从工业环境中坚固的 1 号表面处理到 8 号表面处理的镜面光泽,每种不锈钢表面在成本、卫生和外观方面都有不同的权衡。正确的选择取决于零件实际遇到的环境、功能和维护。Profab Machine根据实际应用进行表面处理选择,包括用于混合材料组件的电镀硬件。请联系 Profab Machine 为您的项目制定正确的规范。
常见问题
户外使用的最佳不锈钢饰面是什么?
像 No.1 这样的铣削光洁度在户外表现良好,因为它们较高的粗糙度不会影响强度,而且指定用于结构或非装饰户外部件的成本低廉。对于外观也很重要的户外应用,2B 或 4 号表面处理与正确的等级相结合(在沿海或盐暴露环境中 316 优于 304)是更常见的规格。
哪种不锈钢表面最能隐藏指纹?
拉丝和缎面饰面(例如 4 号或 5 号)比镜面饰面更好地隐藏指纹和污迹。纹理表面可以消除反射,这就是为什么这些饰面在厨房和电梯内部等高接触区域很常见。
您可以在一个项目中混合使用不同的不锈钢饰面吗?
是的,这是常见的做法。镜面或 7 号/8 号饰面通常保留用于重点或高光表面,而像 4 号这样的拉丝饰面则覆盖人流量大、接触频率高的区域,镜面饰面会很快显示出磨损和指纹。
